 EN
現代鋳造における金型振動技術の進化
世界中の主要な連続鋳造設備では、鋳造速度と鋼板表面品質の限界が絶えず押し広げられています。油圧システムの故障対応について、現場で10年以上の実務経験を積んできた私は、実際にモールド振動の不安定化が、溶融鋼と冷却用銅管との間に付着を引き起こし、鋼板表面に亀裂を生じさせることを何度も目撃してきました。さらに深刻なのは、これが鋼液漏れを招き、一炉分の鋼板全体が不合格となるケースです。従来の機械式振動装置やオープンループ型油圧振動ユニットでは、熱負荷の変動下で正弦波・非正弦波振動波形を安定して維持することが困難です。高性能サーボ油圧システムへのアップグレードにより、この状況は根本的に改善されます。極めて高い応答性と適応制御能力を備えたこのシステムは、現代の製鉄企業が市場競争力を維持するために不可欠なコア技術です。
閉ループフィードバックによる高精度制御
金型の振動をマイクロメートルレベルの精度で実現するのは偶然ではなく、高度なシステムアーキテクチャとリアルタイムのフィードバック制御によるものです。先進的なマルチアクシス構成のもと、このシステムは位置、速度、力を継続的に検出します。高周波振動条件下で動作する際、サーボ油圧システムがわずかなずれを即座に補正します。このような閉ループ制御方式により、位相遅れが解消され、金型は設定された変位カーブに忠実に追随します。また、鋼片と金型の銅ライナー間の摩擦が最小限に抑えられ、連続鋳造鋼片の品質が大幅に向上します。
パフューム 性能比較:従来型油圧システム vs. サーボ駆動油圧システム
エンジニアや製鋼所のマネージャーは、設備の実際の運転性能を直接反映する定量的データを非常に重視します。従来の油圧システムでは、熱ドリフトや絞りによる大幅なエネルギー損失がよく見られます。これに対し、サーボ油圧システムは必要に応じた電力最適化を可能にし、無負荷時のエネルギー消費を大幅に削減するとともに、動的応答時間を短縮します。最近の現場試験で得られたベンチマークデータも踏まえ、以下の表では、両システム間における運用効率および技術的パラメーターの顕著な差異が明確に示されています。
パフォーマンス指標 |
従来型油圧システム |
先進サーボ駆動油圧システム |
応答時間 |
50ms~100ms |
10ms未満 |
変位精度 |
±0.5mm |
±0.02mm |
エネルギー効率 |
低(連続的なスロットル制御) |
高(要求に応じた可変速度/可変変位) |
メンテナンスの頻度 |
高(油の劣化およびバルブの摩耗) |
低(堅牢なクローズドループ自己診断機能) |
システム適用パラメーター |
大型標準ステーション |
サーボ最適化鋳造ステーション |
定格システム圧力 |
16MPa - 25MPa |
15MPa~25MPa |
流量制御 |
固定式または手動調整 |
ダイナミックなクローズドループ調整 |
電力容量 |
15kW~150kW |
15kW~150kW(最適化供給対応) |
制御安定性 |
負荷変動時における中程度の性能 |
高頻度負荷下での優れた性能 |
卓越した製造技術を通じた長期的な価値創出
調査 先進的な流体制御技術の導入は、本質的に製鋼所の収益最大化と予期せぬダウンタイムの削減を目的とした商業的判断です。劣悪な油圧部品は、生産ラインの重大な停止を容易に引き起こし、製鋼メーカーにとって許容できない損失を招きます。当社のソリューションには、最先端のエンジニアリング設計と最高峰の製造技術が完全に融合しています。
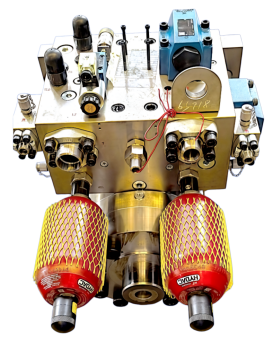
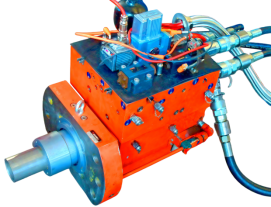
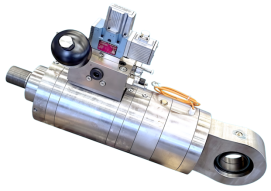
ウラヌス型金型サーボ振動油圧シリンダーは、現代の連続鋳造プロセスにおいて、極めて高精度かつ高速なダイナミック応答を実現します。電気・油圧直結駆動方式と完全統合型デジタル制御システムを採用しており、生産を停止することなく、振動振幅・周波数・波形歪みをリアルタイムで知能的に調整できます。金型は、ネガティブストリップカーブ軌道に厳密な精度で確実に振動し、鋼片と金型内壁間の潤滑性を大幅に向上させ、スタッカー破断を効果的に防止します。
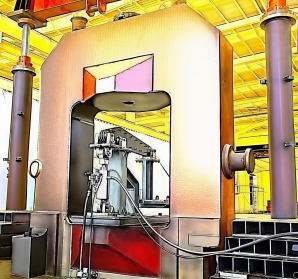
当社が独自開発した8000トン級性能試験装置は、定格負荷運転条件を模擬し、カスタマイズされた振動試験を実施できます。また、データ記録および波形解析レポートを提供することで、製品の安定性と信頼性を確保します。
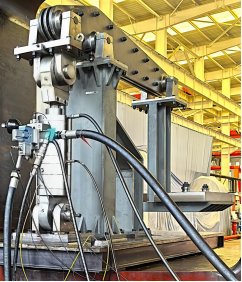
ウラン usTJは、世界中の製鉄企業が直面する厳しい運用条件に応じた、包括的なサプライチェーンソリューションを提供しています。高精度機械加工技術、スマートサーボ油圧システムの統合に関する専門知識、および厳格なプロトタイプ試験を活用し、全球の製鉄所およびメーカーに対し、歩留まりの向上、エネルギー消費の低減、そして長期にわたる高品質な安定運転の実現を支援しています。