 EN
Эволюция колебаний кристаллизатора в современной разливке
Крупнейшие установки непрерывной разливки по всему миру постоянно повышают пределы скорости разливки и качества поверхности слябов. Более чем десятилетний практический опыт устранения неисправностей гидравлических систем на производственных площадках позволил мне лично наблюдать, что нестабильные колебания кристаллизатора вызывают адгезию между расплавленной сталью и охлаждающими медными трубками, что приводит к образованию поверхностных трещин на слябах. Ещё хуже то, что это может спровоцировать утечку стали и, как следствие, браковку всей плавки слябов. Традиционные механические системы колебаний или гидравлические системы колебаний с разомкнутым контуром зачастую не способны стабильно поддерживать синусоидальные и несинусоидальные формы колебаний при изменяющихся тепловых нагрузках. Переход на высокопроизводительные сервогидравлические системы кардинально меняет эту ситуацию. Обладая сверхвысокой отзывчивостью и возможностями адаптивного управления, такие системы представляют собой ключевые технологии, в которых остро нуждаются современные металлургические предприятия для сохранения конкурентоспособности на рынке.
Высокоточное управление благодаря обратной связи с замкнутым контуром
Достижение точности колебаний формы на уровне микрон — не случайность; оно обеспечивается интеллектуальной архитектурой системы и обратной связью в реальном времени по замкнутому контуру. В рамках передовой многокоординатной конфигурации система непрерывно получает сигналы положения, скорости и силы. При работе в условиях высокочастотных колебаний сервогидравлическая система мгновенно корректирует незначительные отклонения. Архитектура управления по замкнутому контуру устраняет фазовый сдвиг, гарантирует точное следование формы заданной кривой перемещения, минимизирует трение между заготовками и медными вкладышами формы и значительно повышает качество непрерывно литьевых заготовок.
Perf сравнительная оценка показателей: традиционные гидравлические системы против сервоприводных гидравлических систем
Инженеры и руководители сталеплавильных заводов придают большое значение количественным данным, которые напрямую отражают реальную эксплуатационную производительность оборудования. Традиционные гидравлические системы часто страдают от теплового дрейфа и значительных потерь энергии при дросселировании. Напротив, сервогидравлические системы обеспечивают оптимизацию мощности по требованию, значительно снижая потребление энергии в режиме холостого хода и сокращая время динамического отклика. В сочетании с эталонными данными, полученными в ходе недавних полевых испытаний, приведённая ниже таблица наглядно демонстрирует заметные различия в эксплуатационной эффективности и технических параметрах между двумя типами систем.
Показатель эффективности |
Традиционная гидравлическая система |
Современная сервогидравлическая система |
Время отклика |
50 мс – 100 мс |
Менее 10 мс |
Точность перемещения |
±0,5 мм |
±0,02 мм |
Энергоэффективность |
Низкая (непрерывное дросселирование) |
Высокий (регулируемая скорость/переменное рабочее объём по требованию) |
Частота обслуживания |
Высокий (деградация масла и износ клапанов) |
Низкий (надёжная замкнутая система самодиагностики) |
Параметр применения системы |
Стандартная станция тяжёлого типа |
Станция литья, оптимизированная для сервоприводов |
Номинальное давление системы |
16 МПа – 25 МПа |
15 МПа – 25 МПа |
Регулирование расхода |
Фиксированная или ручная настройка |
Динамическая настройка в замкнутом контуре |
Мощность |
15 кВт – 150 кВт |
15 кВт – 150 кВт (оптимизированные поставки) |
Стабильность управления |
Умеренная эффективность при переменных нагрузках |
Исключительная эффективность при высокочастотных нагрузках |
Создание долгосрочной ценности за счёт превосходного производства
Inves инвестиции в передовые технологии гидравлического управления — это, по сути, коммерческое решение, направленное на максимизацию выручки сталеплавильного завода и сокращение незапланированных простоев. Некачественные гидравлические компоненты могут легко спровоцировать серьёзные остановки производственной линии, убытки от которых сталепроизводителям не по карману. Передовые инженерные решения и высочайшие возможности производства идеально совмещены в наших продуктах.
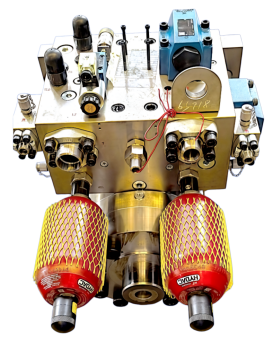
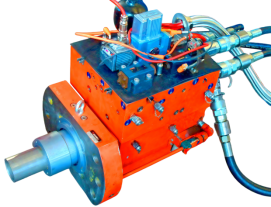
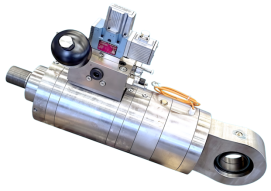
Сервоприводные гидроцилиндры для колебаний кристаллизатора Uranus обеспечивают сверхвысокую точность и быстрый динамический отклик в современном непрерывном литье. Благодаря электрогидравлическому прямому приводу и полностью интегрированной цифровой системе управления они позволяют в реальном времени осуществлять интеллектуальную корректировку амплитуды, частоты и асимметрии формы колебаний без остановки производства. Колебания кристаллизатора гарантируются строго по траектории отрицательного изгиба полосы, что значительно улучшает смазку между заготовкой и стенками кристаллизатора и эффективно предотвращает прилипание и прорывы.
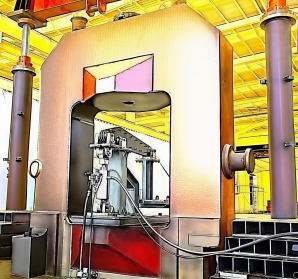
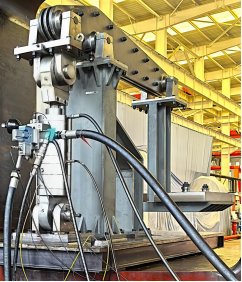
Собственный испытательный стенд компании производительностью 8000 Т может имитировать условия работы под полной нагрузкой и проводить индивидуальные тесты на колебания. Он также обеспечивает регистрацию данных и формирование отчётов по анализу осциллограмм, гарантируя стабильную и надёжную работу продукции.
Уран usTJ предоставляет комплексные решения для цепочек поставок, адаптированные к строгим эксплуатационным условиям сталелитейных предприятий по всему миру. Опираясь на возможности прецизионной механической обработки и опыт интеграции интеллектуальных сервогидравлических систем, а также на тщательные испытания прототипов, мы поддерживаем сталелитейные заводы и производителей по всему миру в повышении выхода годной продукции, снижении энергопотребления и обеспечении длительной безотказной работы высокого качества.