 EN
Vývoj kmitania formy v modernom liatí
Hlavné neustále liatne na celom svete stále posúvajú hranice rýchlosti liatia a kvality povrchu dosiek. So viac ako desaťročnou praktickou skúsenosťou z odstraňovania porúch hydraulických systémov na mieste som osobne pozoroval, že nestabilné kmitanie formy môže spôsobiť prilnavosť medzi roztavenou oceľou a chladiacimi meďovými trubkami, čo vyvoláva povrchové trhliny na doskách. Ešte horšie je, že to môže viesť k úniku ocele a následnému zamietnutiu celej tavby dosiek. Tradičné mechanické systémy kmitania alebo hydraulické jednotky s otvorenou slučkou často zlyhávajú pri stabilnom udržiavaní sinusoidálnych a nesinusoidálnych vlnových tvarov kmitania za podmienok kolísajúcich tepelných zaťažení. Modernizácia na vysokovýkonné servohydraulické systémy tento stav zásadne zmení. Vďaka ultra-vysokej citlivosti a schopnostiam adaptívneho riadenia predstavujú tieto systémy kľúčové technológie, ktoré sú pre moderné ocelárenské podniky nevyhnutné na udržanie konkurencieschopnosti na trhu.
Vysokopresné riadenie umožnené spätnou väzbou s uzavretou slučkou
Dosiahnutie presnosti na úrovni mikrónov pri kmitaní formy nie je náhoda; závisí od inteligentnej systémovej architektúry a reálneho uzavretého regulačného okruhu s feedbackom. V rámci pokročilej viacosovej konfigurácie systém neustále zisťuje signály polohy, rýchlosti a sily. Pri prevádzke za podmienok vysokofrekvenčného kmitania servo-hydraulický systém okamžite koriguje malé odchýlky. Táto architektúra uzavretého regulačného okruhu eliminuje fázové oneskorenie, zabezpečuje, že forma presne sleduje nastavenú krivku posunutia, minimalizuje trenie medzi ingotmi a medičnými vložkami formy a výrazne zvyšuje kvalitu neustále liatych ingotov.
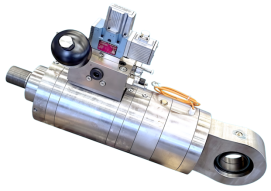
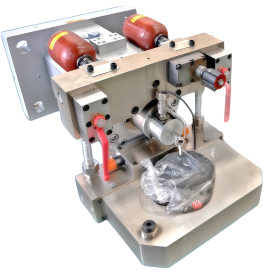
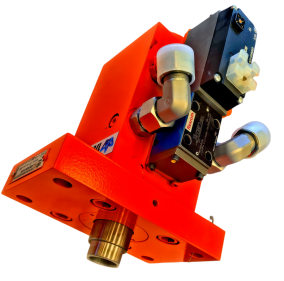
Perf porovnanie výkonu: Konvenčné hydraulické systémy vs. servo-poháňané hydraulické systémy
Inžinieri a manažéri ocelární výroby veľmi cenili kvantitatívne údaje, ktoré priamo odzrkadľujú skutočný prevádzkový výkon zariadení. Tradičné hydraulické systémy často trpia tepelným posunom a výraznými stratami energie počas škrtiacej regulácie. Naopak servohydraulické systémy umožňujú optimalizáciu výkonu podľa aktuálnej potreby, čím výrazne znížia spotrebu energie v nezaťaženom stave a skrátením dynamického času reakcie. Spolu s referenčnými údajmi z nedávnych terénnych testov nižšie uvedená tabuľka jasne ilustruje výrazné rozdiely v prevádzkovej účinnosti a technických parametroch medzi týmito dvoma typmi systémov.
Výkonnostná metrika |
Tradičný hydraulický systém |
Pokročilý servohydraulický systém |
Čas odozvy |
50 ms – 100 ms |
Menej ako 10 ms |
Presnosť posunutia |
± 0,5 mm |
± 0,02 mm |
Energetická efektívnosť |
Nízka (neustála regulácia toku) |
Vysoká (variabilná rýchlosť/premiestnenie podľa potreby) |
Frekvencia údržby |
Vysoká (degradácia oleja a opotrebovanie ventilov) |
Nízka (robustná uzavretá samodiagnostika) |
Systémový aplikovaný parameter |
Štandardná stanica pre ťažko nákladné vozidlá |
Servo-optimalizovaná odlievacia stanica |
Nominálny systémový tlak |
16 MPa – 25 MPa |
15MPa - 25MPa |
Regulácia prietokovej rýchlosti |
Pevné alebo ručné nastavenie |
Dynamické nastavenie uzavretého slučku |
Kapacita výkonu |
15 kW - 150 kW |
15 kW - 150 kW (optimalizované dodávky) |
Stabilita riadenia |
Mierne pri variabilných zaťaženiach |
Výnimočné zaťaženie vysokou frekvenciou |
Dlhodobá hodnota vďaka špičkovému výrobe
Inves investícia do podniku do pokročilej technológie riadenia kvapalín je v zásade obchodné rozhodnutie, ktoré má za cieľ maximalizovať príjmy ocelárenskej výroby a znížiť neplánované výpadky. Nižšie kvalitné hydraulické komponenty môžu ľahko spôsobiť vážne výpadky výrobných línií, čo by viedlo k stratám, ktoré ocelárenskí výrobcovia nemôžu prekonať. Naše riešenia dokonale spoja najnovší inžiniersky dizajn a najvyššie výrobné schopnosti.
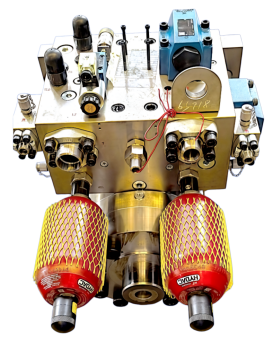
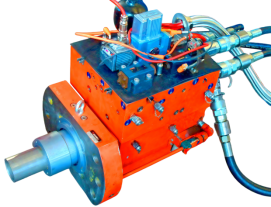
Hydraulické valce s servoosciláciou pre formy Uranus poskytujú ultra vysokú presnosť a rýchlu dynamickú reakciu pre modernú nepretržitú liatku. Používajú elektrohydraulický priamy pohon a úplne integrovaný digitálny riadiaci systém, ktorý umožňuje inteligentné reálne nastavenie amplitúdy, frekvencie a skosenia vlnového tvaru oscilácie bez nutnosti zastavenia výroby. Forma je zaručene nastavená tak, aby sa oscilovala pozdĺž trajektórie negatívneho zakrivenia pásu s veľmi prísnu presnosťou, čím sa výrazne zlepšuje mazanie medzi ingotmi a stenami formy a účinne sa predchádza vzniku „sticker breakout“.
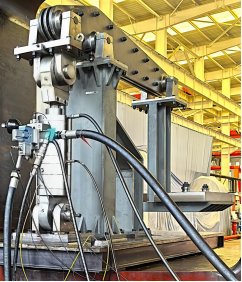
Testovací stánok na výkon s kapacitou 8000 T vyvinutý vlastnou firmou dokáže simulovať prevádzkové podmienky za plného zaťaženia a vykonávať špeciálne testy kmitania. Poskytuje tiež záznam údajov a správy analýzy vlnových foriem, čím zabezpečuje stabilný a spoľahlivý výkon výrobku.
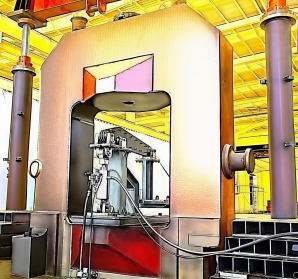
Uran spoločnosť usTJ ponúka komplexné riešenia dodávateľského reťazca prispôsobené prísne prevádzkovým podmienkam ocelárenských podnikov po celom svete. Využívaním schopností presného obrábania a odbornosti v oblasti integrácie inteligentných servohydraulických systémov spolu s dôkladným testovaním prototypov podporujeme ocelárenské závody a výrobné podniky po celom svete pri dosahovaní vyšších výťažkov, nižšej spotreby energie a trvalo vysokokvalitnej prevádzky.