 EN
A formahullámzás fejlődése a modern öntésben
A világ vezető folyamatos öntödei továbbra is növelik az öntési sebesség és a lapos acéllemez felületi minőség határait. Több mint tíz évnyi gyakorlati tapasztalattal rendelkezem hidraulikus rendszerek hibáinak helyszíni kiküszöbölésében, és személyesen megfigyeltem, hogy az instabil formahullámzás okozhat ragadást az olvadt acél és a hűtőrézcsövek között, ami felületi repedéseket eredményez a lemezekon. Sőt, még acélkifolyást is okozhat, amely egész öntési ciklus lemezeinek elutasításához vezethet. A hagyományos mechanikus hullámzó rendszerek vagy nyitott hurkú hidraulikus hullámzó egységek gyakran nem képesek stabilan fenntartani a szinuszos és nem szinuszos hullámzó jelalakokat változó hőterhelés mellett. A nagy teljesítményű szervohidraulikus rendszerekre történő áttérés alapvetően megváltoztatja ezt a helyzetet. Az ultra magas reakcióképességgel és adaptív vezérlési képességgel rendelkező ilyen rendszerek a modern acélipari vállalatok számára sürgősen szükséges, kulcsfontosságú technológiák a piaci versenyképesség fenntartásához.
Zárt hurkú visszacsatolással elérhető nagy pontosságú vezérlés
A szerszámozgás mikronos pontosságának elérése nem véletlen; egy intelligens rendszerarchitektúrára és valós idejű zárt hurkú visszacsatolásra támaszkodik. Egy fejlett többtengelyes konfigurációban a rendszer folyamatosan rögzíti a pozíciót, a sebességet és az erő jeleket. Nagyfrekvenciás rezgési körülmények között a szervohidraulikus rendszer azonnal korrigálja a kisebb eltéréseket. Ez a zárt hurkú vezérlési architektúra kiküszöböli a fáziskésést, biztosítja, hogy a szerszám hűen kövesse a beállított elmozdulásgörbét, minimalizálja a darabok és a szerszám réz bélelete közötti súrlódást, és jelentősen javítja a folyamatos öntött darabok minőségét.
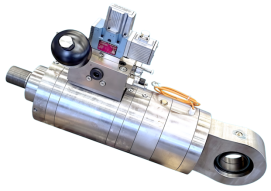
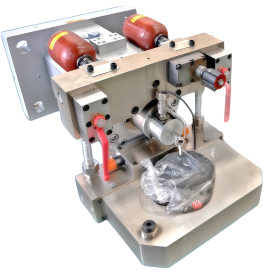
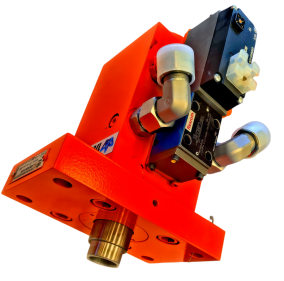
Teljesítmény teljesítmény-összehasonlítás: Hagyományos hidraulikus rendszerek vs. szervóvezérelt hidraulikus rendszerek
A mérnökök és az acélgyári vezetők nagy fontosságot tulajdonítanak a mennyiségi adatoknak, amelyek közvetlenül tükrözik a berendezések tényleges üzemelési teljesítményét. A hagyományos hidraulikus rendszerek gyakran szenvednek hődrifttől és jelentős energiaveszteségtől a szabályozás során. Ellentétben velük a szervóhidraulikus rendszerek igény szerinti teljesítményoptimalizálást tesznek lehetővé, így jelentősen csökkentve az üresjáratú energiafogyasztást és rövidítve a dinamikus válaszidőt. A legfrissebb mezővizsgálatokból származó összehasonlító adatokkal együtt az alábbi táblázat egyértelműen bemutatja a két rendszer üzemelési hatékonysága és műszaki paraméterei közötti kiemelkedő különbségeket.
Teljesítménymutató |
Hagyományos hidraulikus rendszer |
Fejlett szervohidraulikus rendszer |
Válaszolási idő |
50 ms – 100 ms |
Kevesebb, mint 10 ms |
Elmozdulás-pontosság |
±0,5 mm |
±0,02 mm |
Energiatakarékosság |
Alacsony (folyamatos szabályozás) |
Magas (változó sebesség/kiszorítás igény szerint) |
Karbantartási gyakoriság |
Magas (olajminőség romlása és szelepek kopása) |
Alacsony (robosztus zárt hurkú öndiagnosztika) |
Rendszeralkalmazási paraméter |
Nehézüzemű szabványos állomás |
Szervóoptimalizált öntött állomás |
Névleges rendszernyomás |
16 MPa – 25 MPa |
15 MPa – 25 MPa |
Áramlási sebesség-szabályozás |
Rögzített vagy kézi beállítás |
Dinamikus zárt hurkú beállítás |
Teljesítménykapacitás |
15 kW – 150 kW |
15 kW – 150 kW (optimalizált szállítással) |
Szabályozási stabilitás |
Közepes teljesítmény változó terhelés mellett |
Kiváló teljesítmény magas frekvenciájú terhelés mellett |
Hosszú távú értékteremtés kiváló gyártási minőség révén
Inves a fejlett folyadékvezérlési technológiába történő beruházás alapvetően kereskedelmi döntés, amelynek célja a acélgyártó üzemek bevételének maximalizálása és a tervezetlen leállások csökkentése. Alacsony minőségű hidraulikus alkatrészek könnyen súlyos gyártósor-leállásokat okozhatnak, amelyek költségei az acélgyártók számára elviselhetetlenek. A legmodernebb mérnöki tervezés és a legmagasabb szintű gyártási képességek tökéletesen összefonódnak megoldásainkban.
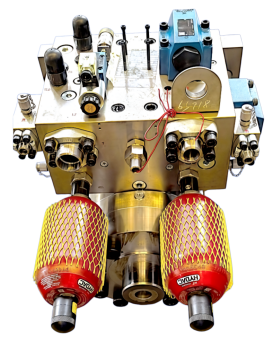
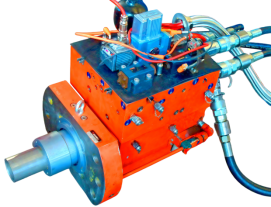
Az Uranus öntőforma szervó-oscillációs hidraulikus hengerek ultra magas pontosságot és gyors dinamikus válaszreakciót biztosítanak a modern folyamatos öntési gyártáshoz. Az elektro-hidraulikus közvetlen meghajtás és a teljesen integrált digitális vezérlőrendszer alkalmazásával lehetővé teszik az oszcillációs amplitúdó, frekvencia és hullámforma ferdeség valós idejű, intelligens beállítását leállás nélkül. Az öntőforma garantáltan a negatív szalag görbületi pályája mentén oszcillál szigorú pontossággal, ami jelentősen javítja a lapok és az öntőforma falai közötti kenést, és hatékonyan megakadályozza a ragadásos törés kialakulását.
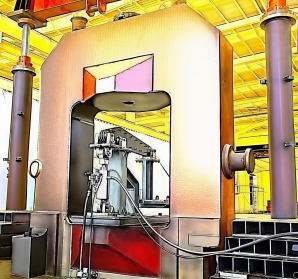
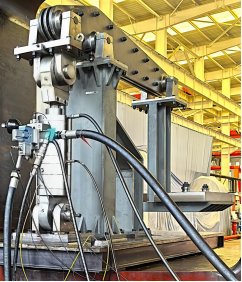
A cég saját fejlesztésű, 8000 tonnás teljesítményteszt-pultja képes szimulálni a teljes terhelés alatti üzemelési körülményeket, így egyedi rezgéses vizsgálatokat végezhet. Emellett adatrögzítést és hullámforma-elemzési jelentéseket is biztosít a termék stabil és megbízható működésének garantálásához.
Urán az usTJ teljes körű ellátási lánc-megoldásokat kínál, amelyeket a világ minden táján működő acélipari vállalatok szigorú üzemeltetési körülményeihez igazítottak. A pontos megmunkálási képességek, az intelligens szervohidraulikus rendszerek integrálásában szerzett szakértelem és a szigorú prototípus-vizsgálatok révén támogatjuk a világ összes acélgyártóját és gyártótársaságát abban, hogy magasabb kihozatali arányt érjenek el, csökkentsék az energiafogyasztást, és hosszú távon folyamatosan magas minőséget biztosítsanak.