 EN
冶金用油圧シリンダーガイド:製鋼所および重工業向け極限耐久性
はじめに:過酷な要求が続く冶金用油圧機器の世界
製鋼所および重工業では、 冶金用油圧シリンダ 産業用機械において最も過酷な運転条件に直面します。急激な温度変化、摩耗性粉塵、そして突発的な衝撃荷重により、標準的なシリンダーは急速に劣化し、予期せぬ停止、高額な修理費用、および生産損失を招きます。
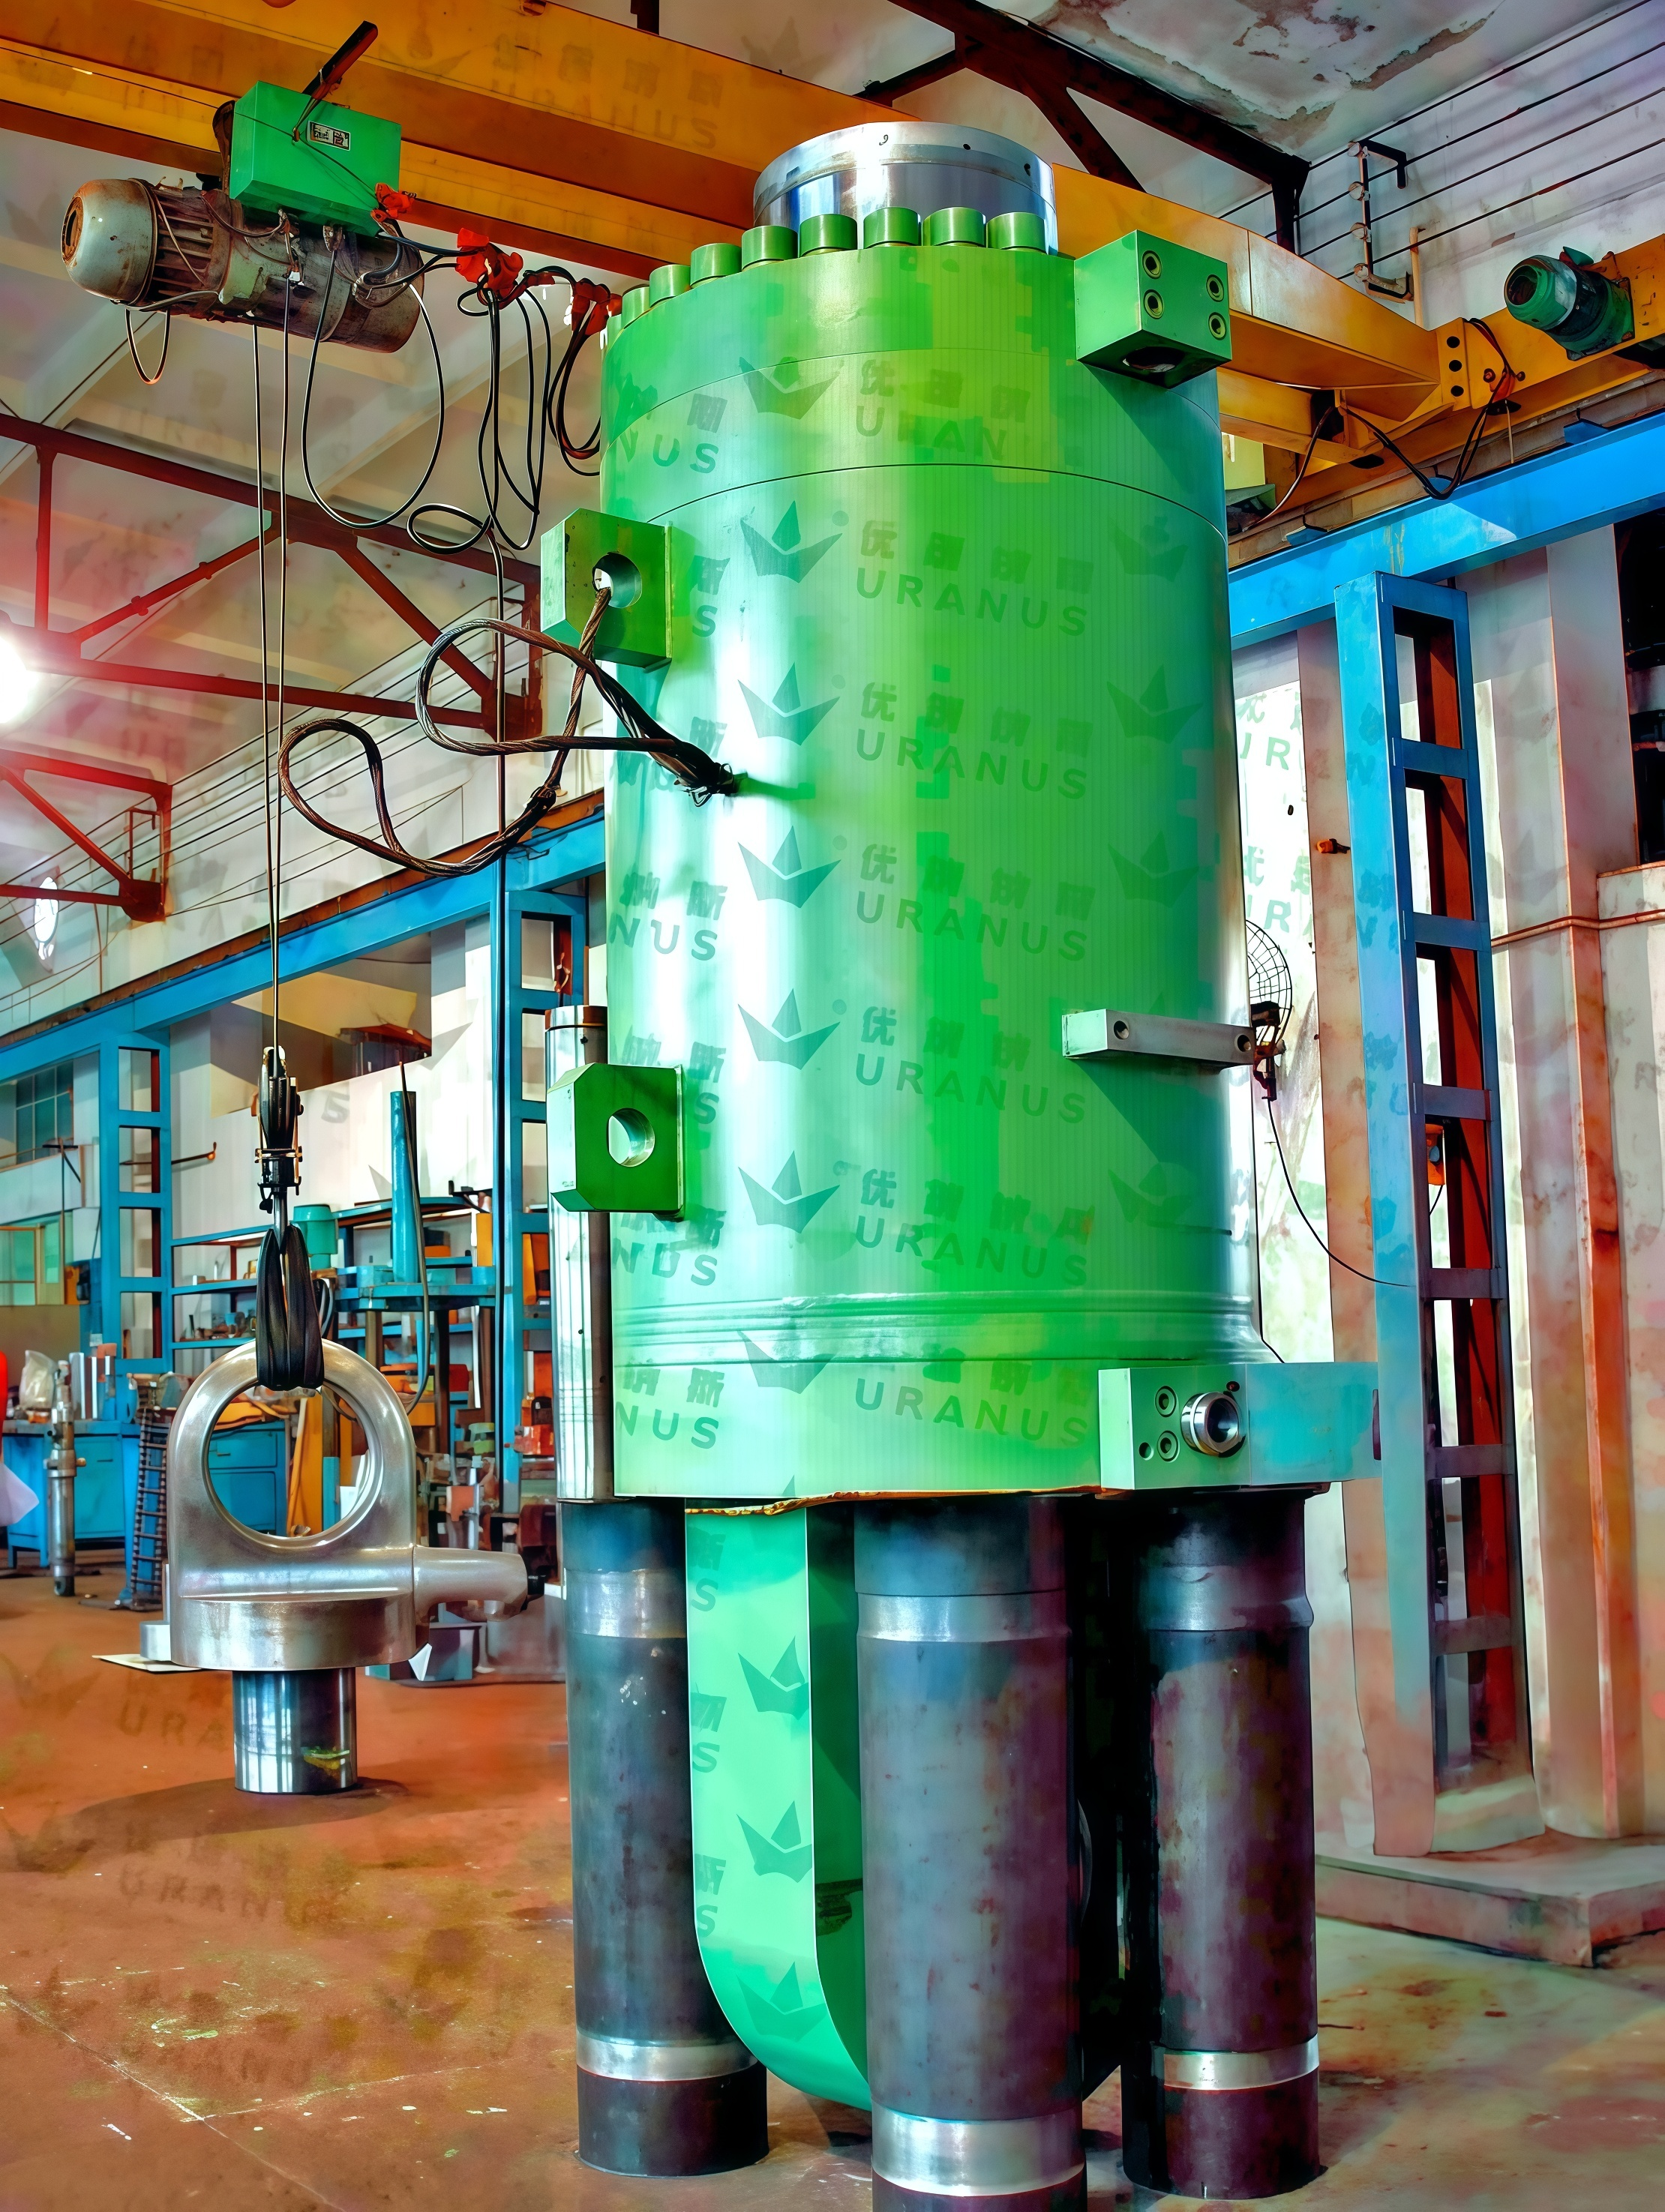
この 冶金用油圧シリンダ このような過酷な環境に特化して設計されています。先進的な材料、革新的なシール技術、および標準化された取付け構成により、現代の冶金用シリンダーは、重厚産業が求める耐久性と信頼性を実現します。
本ガイドでは、冶金用油圧シリンダーにおける主要な課題、エンジニアリング上の解決策、内径サイズ選定の検討事項、および実際の性能について解説します。これにより、保守エンジニア、工場管理者、調達担当者が適切な判断を下すための支援を行います。[内部リンク:当社の冶金用油圧シリンダーラインナップを確認する]
1. 三大ストレス要因:熱サイクル、研磨性微粒子、衝撃荷重
製鉄所および重工業製造現場では、油圧シリンダーが他に類を見ないほど過酷な条件下にさらされます。
| ストレス要因 | 影響 | 影響 |
|---|---|---|
| 極端な温度変動 | 周囲温度から 200℃ 溶融金属に近い温度まで | エラストマー製シールを急速に劣化させ、油圧作動油の粘度を低下させる |
| 研磨性微粒子 | 空中に浮遊するスケールおよびスラグ粒子 | クロムメッキロッドの摩耗を加速させる |
| 急激な衝撃荷重 | インゴットの転倒;鍛造時のバランス不良 | ピストンロッドの座屈を引き起こす可能性があり、マウントブラケットに疲労を生じさせる |
データポイント: これらの要因により、シール寿命が最大で 50%連続鋳造アプリケーションにおいて短縮される(信頼性工学、2022年)
制御されていない衝撃パルスは、マニピュレーターやトランスファーカー、その他の一般機械の構造的完全性を直接損なう。信頼性の高い平均故障間隔(MTBF)を確保するには、これら3つの応力要因を同時に解消することが不可欠である。
2. 材料およびシール技術の革新
最新の冶金技術を用いた油圧シリンダーは、これらの課題に対処するために特化した材料と標準化されたエンジニアリングを採用している。
ハードクロムメッキピストンロッド
| 仕様 | 価値 | 利益 |
|---|---|---|
| 表面硬さ | 超過しない 900 HV | 摩耗およびピッティングに耐える |
| ストレート | 0.05 mm/m | スムーズな運転を保証 |
| 寿命の延長 | 60%処理されていない鋼と比較して長い(『Materials Performance』、2021年) | 交換頻度の低減 |
球状黒鉛鋳鉄製ハウジングおよびエンドキャップ
もろい定炭素鋳鉄を置き換える
引張強度および降伏強度がより高い
破断することなく衝撃を吸収する
最適化された黒鉛フラーク構造により減衰性能が向上
シーリング技術
| 構成部品 | 素材 | 機能 |
|---|---|---|
| 主シール | 高温用ポリウレタンおよびフッ素系化合物 | 広範な温度範囲にわたって柔軟性を維持 |
| ワイパー | 頑丈 | 微粒子の侵入に対する二次的なバリア機能 |
| ウェアリング | ポリアミド | 摩擦を低減し、シール寿命を延長 |
ISO 6020-2 ミル用マウント規格
大型タイロッド - 荷重分布を改善
精密加工された表面を備えています。 - 正確なアライメントを確保
標準化されたボルトピッチ - 締結緩み(連続鋳造機および鍛造プレスにおける一般的な故障要因)を防止
インターフェースの互換性 ― 現場での改造およびメンテナンスを簡素化
3. 最適化されたボア範囲:φ40~400 mm ― スケールに応じたエンジニアリング上のトレードオフ
小径ボアの高精度(φ40~80 mm):16 MPaにおけるFEA検証済みの安定性
Φ40~80 mmのシリンダーは、高サイクルのフィードドライブおよび位置決めシステムにおいて、優れた再現性を実現します。
| 仕様 | 性能 |
|---|---|
| 連続使用圧力定格 | 16 MPa(FEA検証済み) |
| 位置ずれ | 0.02 mm未満(全行程で) 500,000サイクル (クローズドループフィードバック付き) |
| サイクル時間 | 最低で 0.8秒 |
| 精度 | 内部 ±0.1 mm |
主な特徴:
ハードクロムメッキロッドおよび球状黒鉛鋳鉄製ハウジングにより、摩耗に耐え、振動を減衰
比例制御バルブの統合により サブミリ秒レベルの応答
従来、小径アクチュエータの性能を制限していたヒステリシスを排除
応用例
CNCトランスファーライン
高速パッケージングシステム
ピック・アンド・プレイス作業
パレタイジングシステム
業界トレンド: 2023年の業界調査によると 68%新設のモジュラーCNCトランスファーラインのうち、φ40–80 mmシリンダに統合型位置フィードバックを指定する割合は
大径タイプの耐久性(φ250–400 mm):座屈抵抗性と流量効率
上位サイズ帯のφ250–400 mmシリンダは、鍛造プレスおよび連続鋳造機における極端な軸方向および横方向負荷に対応するよう設計されています。
| 仕様 | 性能 |
|---|---|
| 座屈抵抗性 | 強化ピストンロッドの直径対行程比により、座屈限界が大幅に向上 |
| サイクル時間 | 従来設計比で18~22%高速(業界テストデータ、2024年) |
| 最大耐圧性能 | 25 MPa 内蔵クッション機能付き |
| 設置オプション | フットマウント、フランジマウント、トゥルニオンマウント(すべてISO 6020-2準拠) |
応用例
鍛造プレス
連続鋳造用キャスター
ロール調整システム
ケーススタディ結果: キャスター用ロール調整にφ320 mmユニットを採用したところ、予期せぬダウンタイムが 92%従来型シリンダーと比較して削減された。
4. 実使用環境における性能:UYシリーズの応用事例
連続鋳造機ロール調整:予期せぬ停止時間が92%削減
課題は ある大手製鉄所の連続鋳造機では、従来型シリンダが以下のような原因で繰り返し故障していました:
ロッドシールのブローバイ
金型付近における急激な温度変化によるハウジングの歪み 600°C 金型付近
解決策は UYシリーズφ320 mmシリンダ(以下を採用):
ハードクロムメッキロッド(直進性:0.05 mm/m)
球状黒鉛鋳鉄製ハウジング(黒鉛片の構造を最適化)
内蔵クッション機構(急激なロールギャップ補正に伴う衝撃を吸収)
ISO 6020-2 ミル用マウント(周期応力下での緩みを防止)
結果(12か月間):
| メトリック | 従来型シリンダー | UYシリーズ |
|---|---|---|
| 予期せぬ保守・修理 | 38時間 | 3時間 |
| 年間メンテナンス費用 | ベースライン | ↓ 18万ドル |
| ダウンタイムを減らす | — | 92% |
モジュラーCNCトランスファーライン:統合位置フィードバックの採用率は68%
2023年の業界調査で確認されたところによると、 68%新規導入のモジュラーCNCトランスファーラインおよび高速パッケージングシステムのうち、φ40~80 mmの油圧シリンダーに統合位置フィードバックを指定する割合が増加しています。
採用を促進する要因:
ピック・アンド・プレイスおよびパレタイズ作業における高精度・高再現性の運動要求
内蔵の磁歪センサーにより、外部リンク機構が不要になります
設置面積およびセットアップ時間の短縮
フィードバック制御により、製品サイズの変動に応じたリアルタイム調整が可能
実現された性能:
最短サイクルタイム 0.8秒
位置精度は± ±0.1 mm
この採用率は、制御アーキテクチャを簡素化しつつ耐久性を損なわない、小型でインテリジェントなアクチュエータへと業界全体がシフトしている傾向を反映しています。
5.アプリケーションガイド:適切なシリンダの選定
| 用途 | 推奨ボア径 | 重要な点 |
|---|---|---|
| CNCトランスファーライン | φ40~80 mm | 高精度ポジショニング;高サイクル数 |
| 包装システム | φ40~80 mm | 応答が迅速;±0.1 mmの精度 |
| 鍛造プレス | φ250~400 mm | 高負荷対応;衝撃吸収機能 |
| 連続鋳造用キャスター | φ250~400 mm | 熱的安定性;横方向負荷耐性 |
| ロール調整機能 | φ250~400 mm | 座屈耐性;ISO取付対応 |
| 材料の取り扱い | φ80~200 mm | 多用途;バランスの取れた性能 |
6.保守およびサービス寿命の最適化
| 実践 | 周波数 | 利益 |
|---|---|---|
| ロッド表面の検査 | 毎日の目視点検 | スコアリングやメッキ損傷を早期に発見します |
| シール点検 | 運転時間1,000時間ごと | 漏れを防止し、シールの寿命を延ばします |
| 油質分析 | 四半期ごと | 汚染を検出し、摩耗を監視します |
| マウントボルトの締付けトルク確認 | 年間 | アライメントを維持し、緩みを防止します |
| システム全体の試験 | 5,000回のサイクルごと | 全体のシステム完全性を検証します |
適切な保守管理と適切な材料選定により、冶金用油圧シリンダは通常、 10年以上のサービス寿命を達成します ほとんどの製鋼所アプリケーションにおいて達成されます。
よくあるご質問
なぜ冶金用油圧シリンダには極めて高い耐久性が求められるのですか?
冶金用油圧シリンダは、製鋼所や重工業製造などの産業環境において、急激な温度変化、研磨性の微粒子、衝撃荷重といった特有の課題に直面します。こうしたストレス要因により、シール、作動油、および部品が急速に劣化するため、より高い耐久性が不可欠となります。
油圧シリンダの耐久性を高める材料および技術とは何ですか?
主な革新技術には、ハードクロムメッキロッド、球状黒鉛鋳鉄製ハウジング、高温対応ポリウレタンおよびフッ素系シール、高耐久ワイパー、ポリアミド製摩耗リング、およびISO 6020-2「製鋼所用」取付基準への適合が含まれます。これらの機能は、摩耗、熱応力、機械的衝撃に対する耐性を総合的に向上させます。
小径油圧シリンダにはどのようなメリットがありますか?
小径シリンダー(φ40~80 mm)は、高サイクル給油駆動や位置決めシステムなど、高精度を要する作業に優れています。有限要素解析(FEA)で検証済みの安定性を備え、16 MPaの負荷下でも維持可能であり、50万サイクルにわたり±0.1 mm以内の位置精度を実現します。
大径油圧シリンダーは、重機用途における性能をどのように向上させますか?
大径シリンダー(φ250~400 mm)は、鍛造プレスや連続鋳造機など、極めて大きな軸方向および横方向荷重がかかる用途向けに設計されています。座屈に耐える強化構造を採用し、モジュール式マウントオプションにより既設設備への取付けも容易です。最適化された幾何形状により、ダウンタイムおよび運用上の非効率を低減します。
UYシリーズが提供する実際のメリットは何ですか?
連続鋳造機のロール調整などの産業用途において、UYシリーズは従来のシリンダーと比較して予期せぬダウンタイムを92%削減します。その他のメリットには、メンテナンスコストの削減や、統合型位置フィードバック技術を活用したCNC搬送ラインおよび包装システムにおける精度向上が挙げられます。
ISO 6020-2とは何か、またなぜ重要なのか?
ISO 6020-2は、油圧シリンダー向けの製鋼所用取付寸法を定義する国際規格です。この規格により、頑健で疲労に強い取付構造、業界標準のインターフェースとの互換性、および現場での簡易な改造(リトロフィット)が実現されます。
結論:信頼性の高い製鉄・製鋼産業向けパフォーマンスを実現するために、冶金用油圧シリンダーへの投資をご検討ください。
冶金用油圧シリンダ 鋼鉄製造所や重工業向けの過酷な環境において不可欠です。ハードクロム処理されたロッド、球状黒鉛鋳鉄製ハウジング、先進的なシール構造、ISO 6020-2準拠のミル用マウント仕様、および最適化されたボア径(φ40~400mm)を備えた最新の冶金用シリンダーは、重工業が求める耐久性、精度、信頼性を実現します。
UYシリーズは、こうした技術的進歩を実際の現場での測定可能な成果で実証しています—— ダウンタイムが92%削減 , 年間18万米ドルの保守コスト削減 、および サブミリメートル精度 高サイクル用途において。連続鋳造機、鍛造プレス、CNCトランスファーラインのメンテナンスにおいても、適切な冶金用油圧シリンダーを採用することで、寿命の延長、運用コストの低減、生産効率の向上が実現できます。
ご使用のアプリケーションに最適な冶金用油圧シリンダーの選定をお手伝いいたします。[当社エンジニアリングチームへお問い合わせください]にて、技術仕様、サイズ選定支援、および無料コンサルテーションをご提供します。
[内部リンク:UYシリーズ冶金用油圧シリンダー全製品一覧を閲覧]