 EN
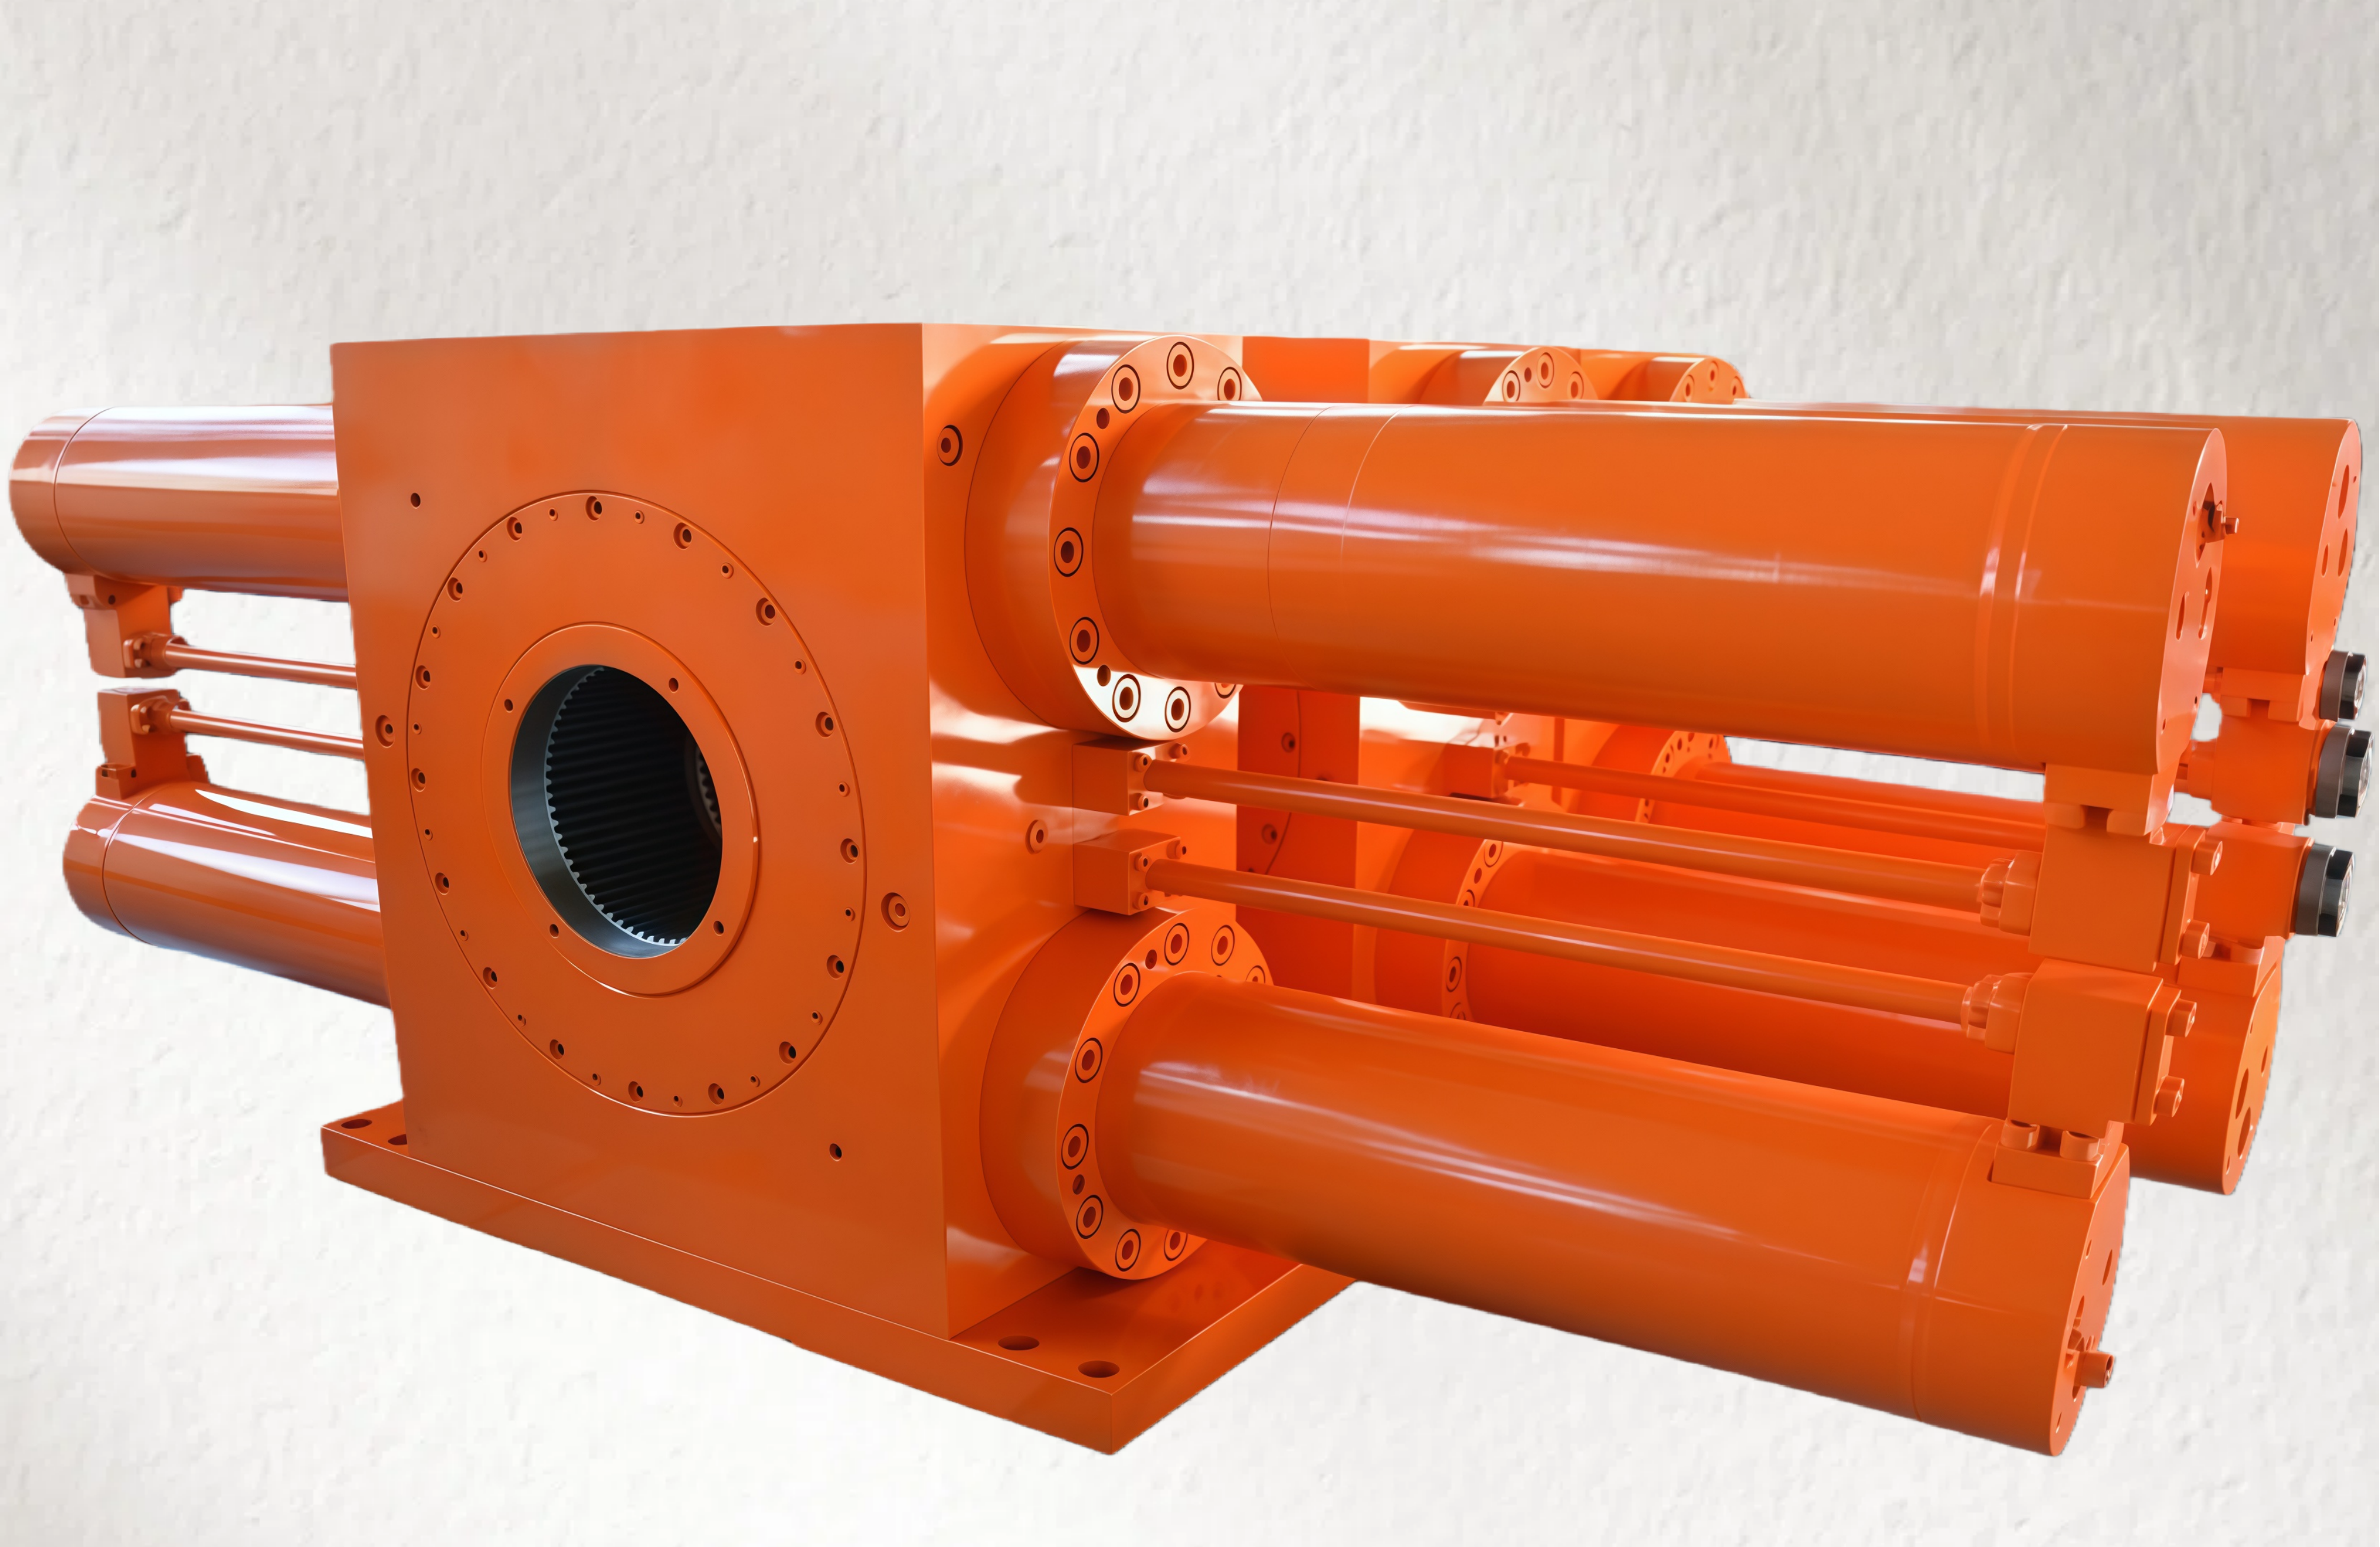
RH(루어슈탈-헤라우스) 진공 탈기 공정이라는 고위험 환경에서 정밀한 스노켈 위치 조정은 합금의 순도 및 탈탄 효율을 좌우하는 핵심 요소이다. 생산 요구 사항이 초저탄소강으로 전환됨에 따라 마이크론 수준의 위치 조정 1200°C 이상의 열 사이클 조건 하에서도 이제 필수적으로 요구된다.
본 기사에서는 고효율 서보 유압 실린더 시스템이 기존 액추에이터를 능가하여 운영 우수성을 확보하는 방식을 살펴본다.
1. 물리 기반 안정성: 진공 및 열 드리프트 극복
공압식 또는 전기기계식 시스템과 달리, 서보 유압 시스템은 비압축성 유체의 고유한 물리적 특성을 활용하여 힘의 안정성을 보장한다.
진공 밀봉성: 유압 유체의 거의 비압축성 특성은 심층 진공 조건에서 작동하는 공압 시스템에서 흔히 발생하는 압력 지연 및 압축성 오차를 제거한다.
열 드리프트 보정: 열 안정성이 뛰어난 유체와 정밀 연마된 금속 대 금속 실링을 조합함으로써, 이러한 시스템은 배기 가스 발생량 및 점도 변화를 최소화한다.
동적 마찰 알고리즘: 고급 컨트롤러가 열 팽창으로 인해 발생하는 실의 동작 변화를 자동으로 보정하여 전체 작동 범위 내에서 힘의 안정성을 ±0.5% 이내로 유지합니다.
2. 성능 벤치마크: 서보 유압 시스템이 우수한 이유
액추에이터 종류 간 반복 정확도 차이는 내화물 마모 및 공정 일관성에 주요 영향을 미치는 요소입니다.
| アク추에이터 유형 | 반복 정확도(µm) | 열 드리프트 보정 | 진공 호환성 |
| 서보 하이드라울릭 | < 5 | 실시간 활성 제어 | 우수한 |
| 공기 | 20–50 | 없음 | 가난한 |
| ELECTROMECHANICAL | 10–20 | 제한된 | 중간 |
산업 표준 성능 벤치마크 기준(열-진공 복합 조건)에 근거한 데이터입니다.
3. 고정밀 폐루프 제어 아키텍처
실린더를 고정하기 위해 ±4.5 µm 목표 위치에 대한 제어를 위해 당사의 아키텍처는 이중 피드백 고속 루프를 채택합니다.
이중 피드백 통합: 절대 회전 감지를 위한 22비트 사인/코사인 리졸버 신호와 0.1 µm 진공 등급 광학 선형 인코더 의 신호를 융합합니다. 이를 통해 간접 측정 시스템에서 발생하는 백래시 및 히스테리시스를 제거합니다.
10 kHz 모션 컨트롤러: 시스템은 10 kHz의 업데이트 속도로 피드백을 처리하여, 일시적인 부하 변화나 열 변동에 대해 밀리초 이하의 보정 반응을 가능하게 합니다.
강성 적응 기능: 컨트롤러는 가열로 환경 변화로 인해 유압 오일의 강성이 저하되는 상황을 실시간으로 보상하기 위해 서보 밸브 이득 파라미터를 지속적으로 조정합니다.
4. 사례 연구: 1차 철강 생산업체 리트로핏
글로벌 철강 제조업체가 기존의 공압식 시스템을 통합 서보 유압 솔루션으로 교체하였다.
도전: RMS 위치 오차가 100 µm를 초과함에 따라 내화재 재배치 불량이 빈번히 발생하고 탈기 공정의 일관성이 저하되었다.
결과는: 개조 후, 시스템은 지속적으로 ±10.8 µm의 RMS 정확도 를 50회 연속 1200°C 사이클 동안 달성하였다.
효율성 향상: 총 사이클 시간이 12%단축되어 직접적으로 처리량을 증가시키고 내화재 수명을 연장하였다.
결론
서보 유압 위치 제어 시스템으로 업그레이드하는 것은 단순한 기계적 변경을 넘어, 용융 금속 품질 및 생산 효율성 향상을 위한 전략적 투자이다.
RH 진공 노의 성능을 최적화하려는 계획이 있으신가요?
[우리 엔지니어링 팀에게 연락하세요 ]을 클릭하여 기술 백서를 요청하거나 [ 원격 상담 예약하기 귀사의 특정 현장 요구 사항을 논의하기 위해.