 EN
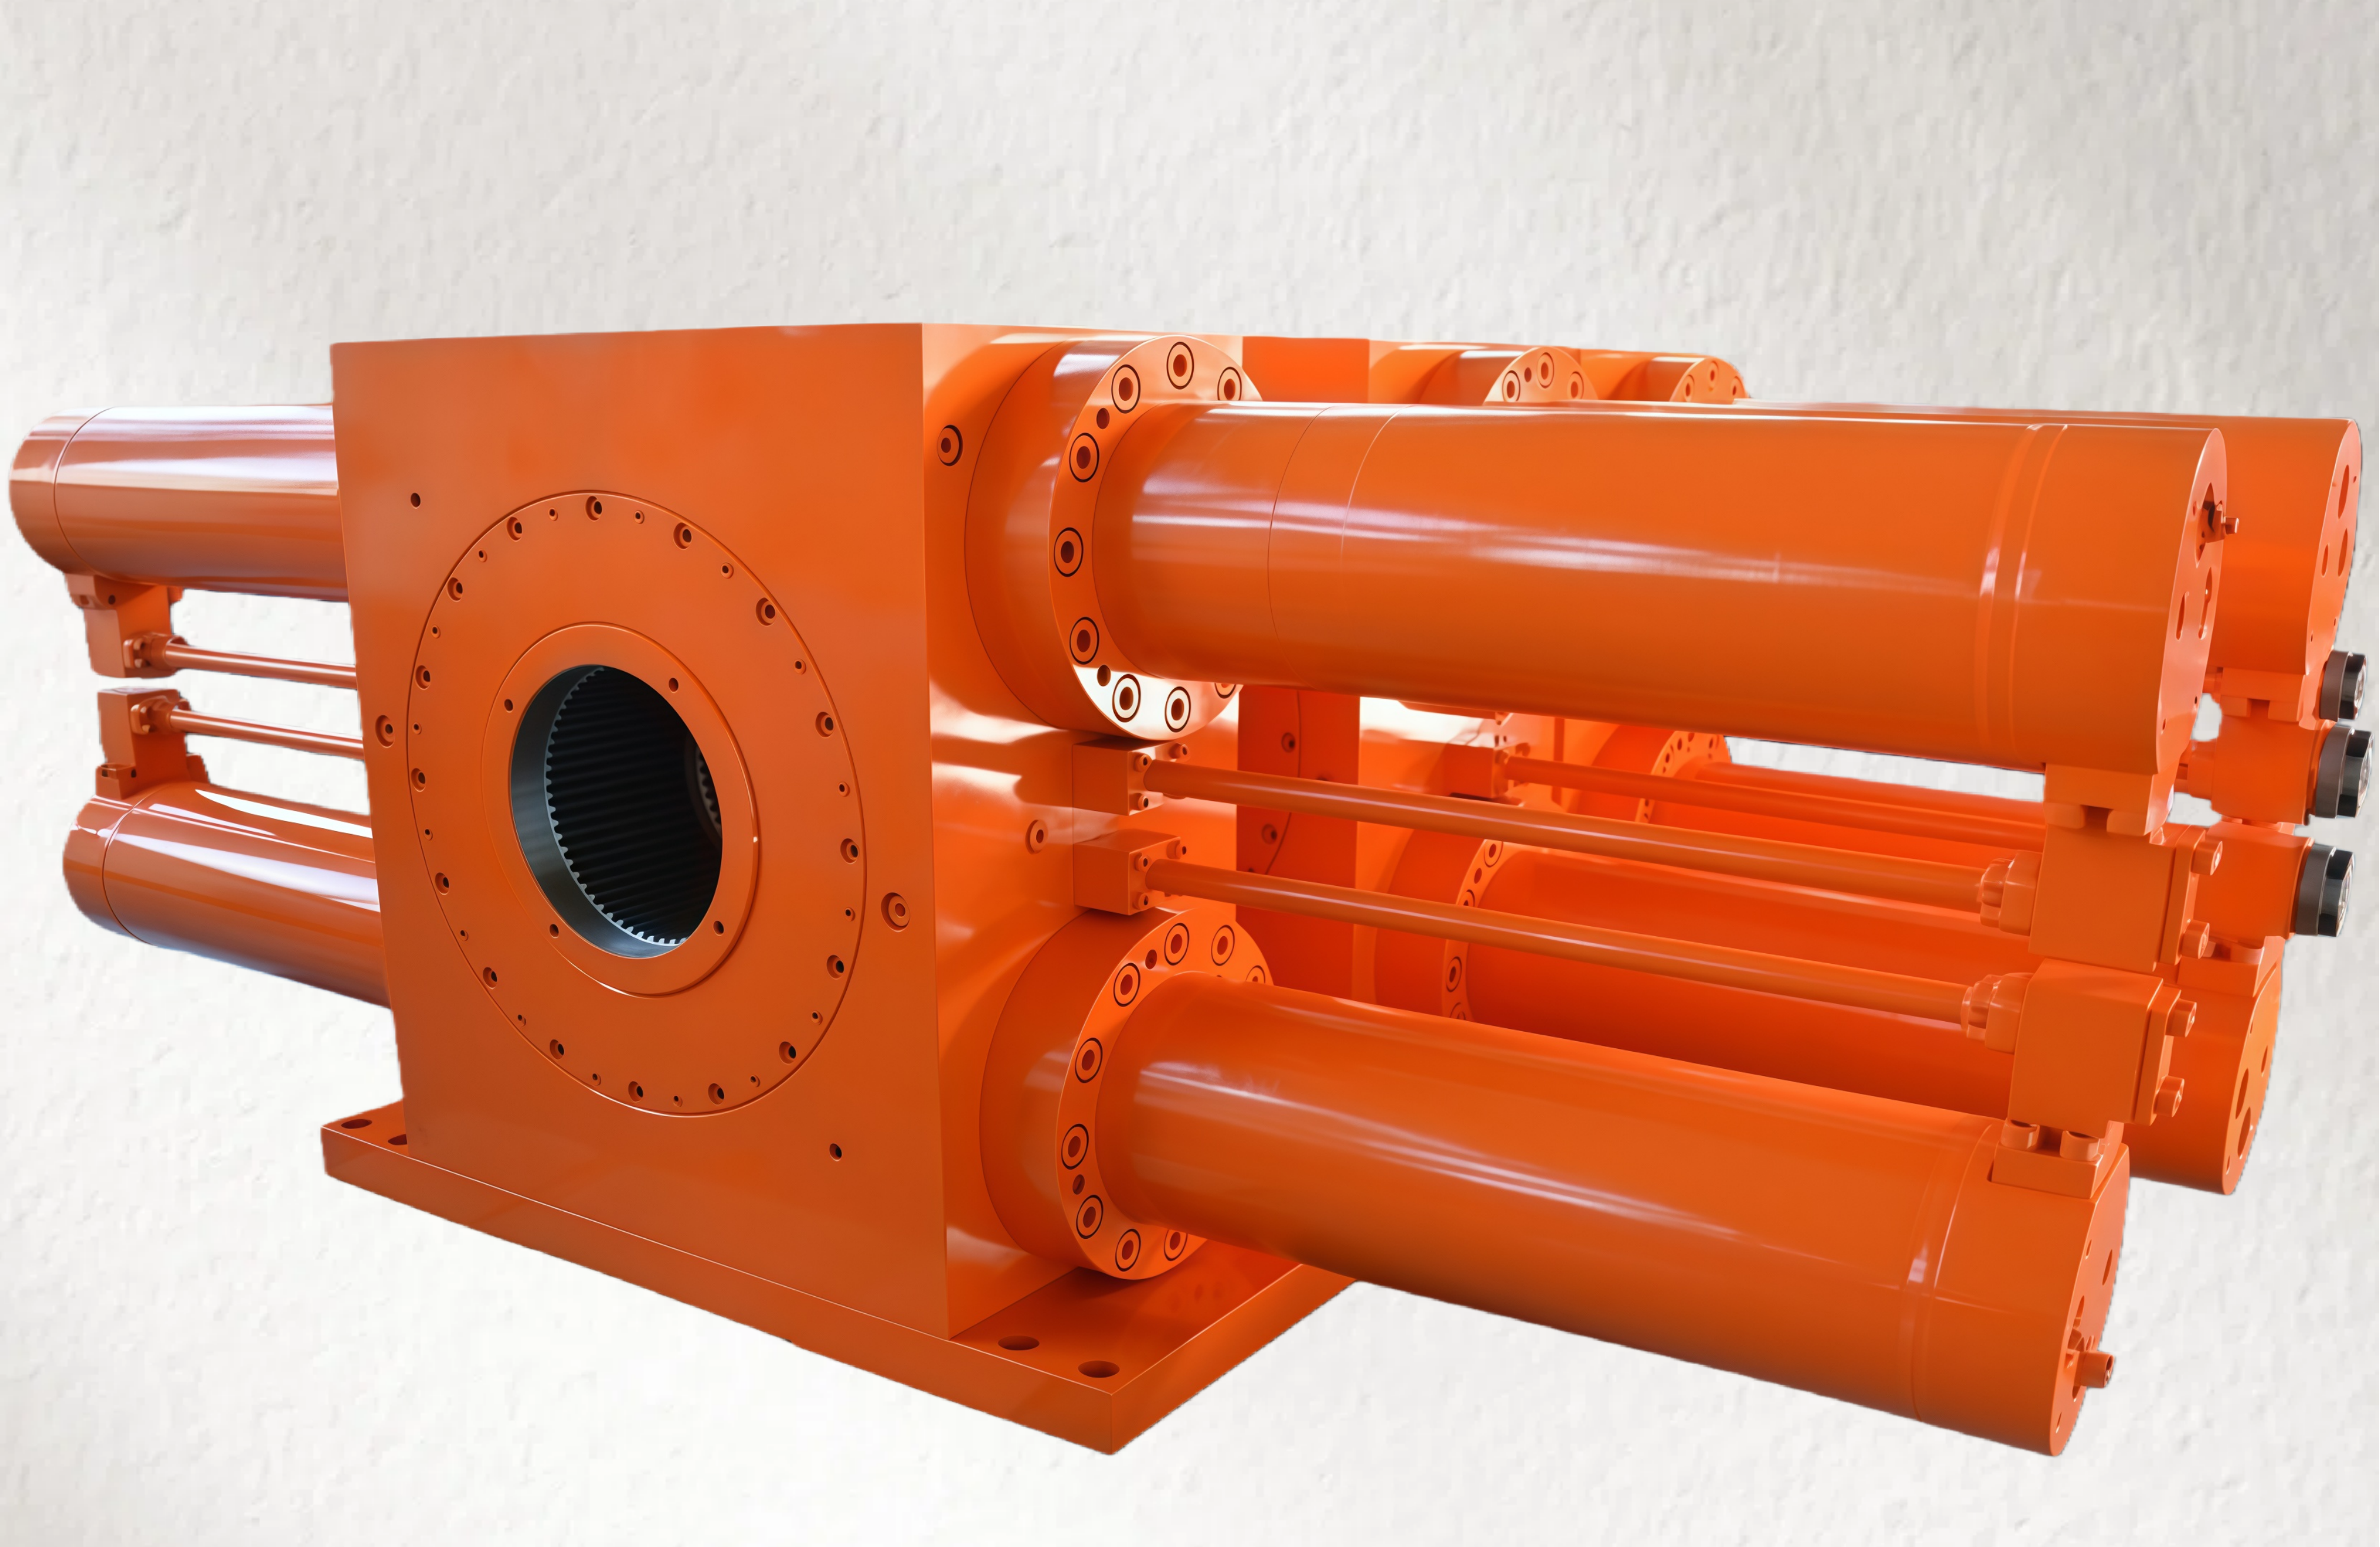
Dans l’environnement exigeant du dégazage sous vide RH (Ruhrstahl-Heraeus), le positionnement précis de la cheminée constitue un facteur déterminant pour la pureté des alliages et l’efficacité de la décarburation. À mesure que les exigences de production évoluent vers des aciers à teneur ultra-faible en carbone, atteindre un positionnement au niveau du micromètre sous des cycles thermiques de 1200 °C est devenu obligatoire.
Cet article examine comment les systèmes de vérins hydrauliques servo hautes performances surpassent les actionneurs traditionnels afin d’assurer l’excellence opérationnelle.
1. Stabilité fondée sur la physique : maîtriser le vide et la dérive thermique
Contrairement aux systèmes pneumatiques ou électromécaniques, les systèmes hydrauliques à servo-assistance exploitent la physique intrinsèque des fluides incompressibles afin d’assurer la stabilité de la force.
Intégrité du vide : L’imcompressibilité quasi totale du fluide hydraulique élimine le décalage de pression et les erreurs liées à la compressibilité, fréquemment observés dans les systèmes pneumatiques fonctionnant sous vide poussé.
Compensation de la dérive thermique : Grâce à une combinaison de fluides thermiquement stables et de joints métal-sur-métal usinés avec précision, ces systèmes minimisent le dégazage et les variations de viscosité.
Algorithmes dynamiques de frottement : Des contrôleurs avancés ajustent automatiquement le comportement des joints en fonction de l’expansion thermique, maintenant ainsi la stabilité de la force à ± 0,5 % sur toute la plage de fonctionnement.
2. Référence de performance : Pourquoi les systèmes hydrauliques à servo-assistance sont supérieurs
L’écart de reproductibilité entre les types d'actionneurs constitue un facteur déterminant de l'usure des matériaux réfractaires et de la constance du procédé.
| Type d'activateur | Reproductibilité (µm) | Compensation de la dérive thermique | Compatibilité avec le vide |
| Servo hydraulique | < 5 | Actif en temps réel | Excellent |
| Pneumatique | 20–50 | Aucun | Les pauvres |
| ÉLECTROMÉCANIQUE | 10–20 | Limité | Modéré |
Données basées sur les références de performance sectorielles pour des conditions combinées de vide thermique.
3. Architecture de commande fermée haute fidélité
Pour verrouiller le cylindre à l'intérieur de ± 4,5 µm de la position cible, notre architecture utilise une boucle de commande à double rétroaction et haute vitesse :
Intégration à double rétroaction : Nous fusionnons les signaux provenant de codeurs sin/cos absolus à 22 bits (pour la détection rotative absolue) avec des codeurs linéaires optiques sous vide, précis à 0,1 µm . Cela élimine les jeux et l'hystérésis présents dans les systèmes de mesure indirecte.
Contrôleur de mouvement à 10 kHz : Le système traite les retours d'information à une fréquence de mise à jour de 10 kHz, permettant des réponses correctives inférieures à la milliseconde face aux variations transitoires de charge ou aux fluctuations thermiques.
Adaptation de la raideur : Le contrôleur ajuste en continu, en temps réel, les paramètres de gain de la vanne servo afin de compenser la diminution de la raideur de l’huile lorsque les conditions environnementales du four évoluent.
4. Étude de cas : Rétrofit chez un producteur sidérurgique de niveau 1
Un producteur sidérurgique mondial a remplacé son ancien système pneumatique par une solution hydraulique servo intégrée.
Défi : Des erreurs de positionnement RMS dépassant 100 µm entraînaient fréquemment un désalignement des réfractaires et un dégazage incohérent.
Résultats : Après le rétrofit, le système a atteint de manière constante une précision RMS de ±10,8 µm sur 50 cycles consécutifs à 1200 °C.
Gains d'efficacité : La durée totale d’un cycle a été réduite de 12%, augmentant directement le débit et prolongeant la durée de vie des réfractaires.
Conclusion
La mise à niveau vers un système de positionnement hydraulique à servomoteur ne constitue pas seulement un changement mécanique ; il s'agit d'un investissement stratégique dans la qualité métallurgique et l'efficacité de la production.
Souhaitez-vous optimiser les performances de votre four à vide RH ?
[Contactez notre équipe d'ingénierie ] pour demander notre livre blanc technique ou [ Prendre rendez-vous pour une consultation à distance ] afin d’analyser vos besoins spécifiques sur site.