 EN
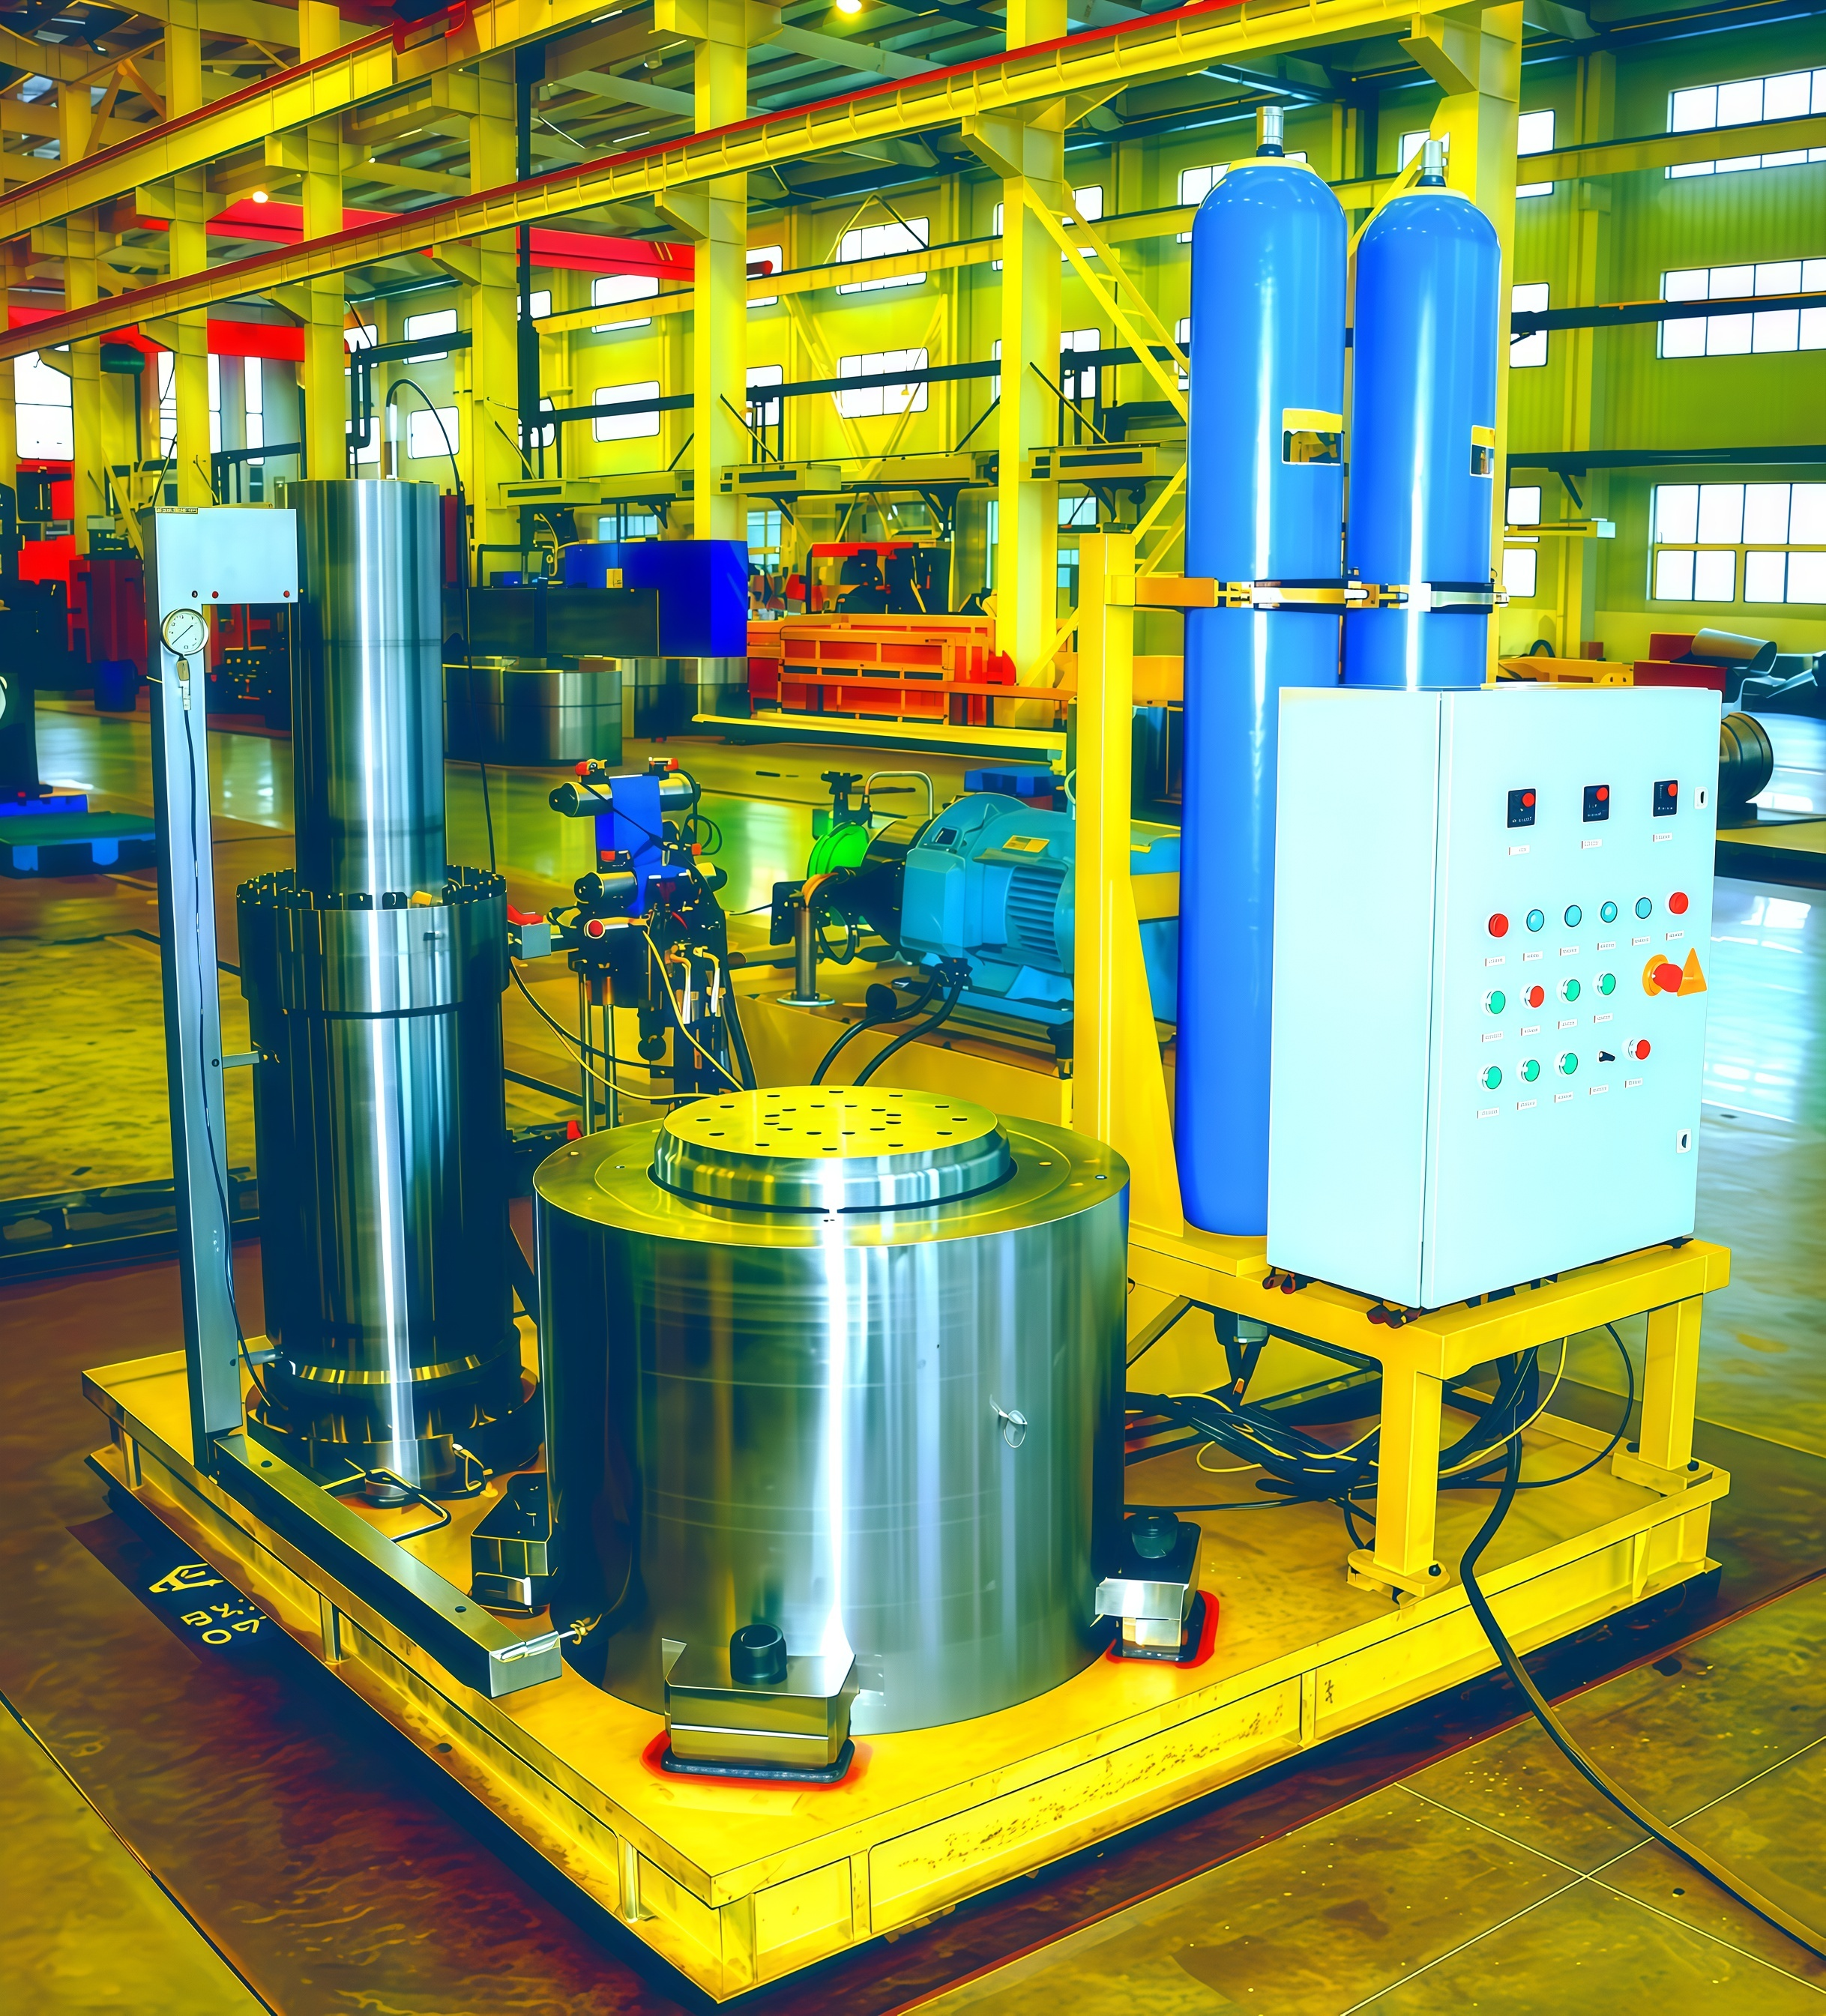
Veiledning for forsterkningscylinder: Muliggjør pålitelige hydrostatiske tester på 630 MPa for ventilkar
Innledning: Utfordringen med hydrostatiske tester på 630 MPa
Hydrostatiske tester ved 630 MPa (91 000 psi) utgjør en av de mest krevende trykkvalideringsprosessene i industriell produksjon – spesielt for ventilkar innen olje- og gassindustrien, utstyr for undervannsanvendelser og kritiske trykkbeholdere. Standard hydrauliske kraftenheter leverer vanligvis bare 25–35 MPa, noe som gjør trykkforsterkning nødvendig.
Den forsterkningssylinder er den sentrale teknologien som gjør det mulig å generere dette ekstreme trykket. Gjennom presis ingeniørfaglig utforming, avanserte materialer og sikkerhetsdesign som forhindrer feil, leverer moderne trykkforsterkere konsekvente og gjentakbare testtrykk på 630 MPa, samtidig som operatørens sikkerhet og utstyrets integritet opprettholdes.
Denne veiledningen undersøker de viktigste designprinsippene, materialvitenskapen, teststandardene og ytelsesfordelene til trykkforsterkere for applikasjoner innen hydrostatisk testing ved høyt trykk. [Intern lenke: Utforsk vårt sortiment av trykkforsterkere]
1. Valg av materialer med ekstrem høy styrke og monoblok-konstruksjon med smiing
Å oppnå pålitelig hydrostatisk trykk på 630 MPa for testing av ventilkarper krever materialer med eksepsjonell styrke og strukturell integritet.
Materialspesifikasjoner
Trykkforsterkere bruker legeringer med ekstrem høy styrke med flytspenninger som overstiger 1 800 MPa :
| Materialetype | Eksempler | Nøkkel egenskaper |
|---|---|---|
| Maraging-stål | 18Ni (250/300/350-grader) | Utmerket slagfasthet; aldersherdet til 1 900 MPa |
| Forsterket rustfritt stål ved nedsatt temperatur | 17-4PH, 15-5PH | Korrosjonsbestandighet; høy styrke; god bruddtoughhet |
Smidd monoblok-konstruksjon
Hele sylinderekroppen er bearbeidet fra en enkelt smiing , og eliminerer:
Sveiseskjøter
Trådtapte koblinger
Hvorfor dette er viktig: Ifølge en bransjeanalyse fra 2023 av svikt hos høytrykksylindre, oppstår over 70 % av utmattelsesbruddene ved sveiseskjøter og gjengede forbindelser under ekstreme sykliske belastninger.
Tilleggsfordeler:
Kornretning – Smiede justerer kornstrukturen slik at den følger delens geometri og minimerer spenningskonsentrasjoner
Ultralydinspeksjon av hele volumet – Ingen blinde soner for NDT (ikke-destruktiv testing)
Duktilitet ved lav temperatur – Charpy-støttest ved –40 °C bekrefter ytelse i kald drift
Gitt den enorme lagrede energien ved 630 MPa – selv mikroskopiske feil utgjør en katastrofal risiko – er denne kombinasjonen av premiumlegering og sømløs fremstilling grunnleggende for sikker og gjentakbar ytelse.
2. Arkitektur med flertrinns hydraulisk forsterkning
Å levere 630 MPa fra en standard hydraulisk kraftenhet (25–35 MPa) krever nøyaktig og skalerbar trykkforsterkning.
T-Series tandempistonsarkitektur
T-seriens forsterkercylindre bruker en tandempiston design:
En stor-diameter, lavtrykkspiston driver en mindre høytrykksstempel
Arealforhold som overstiger 20:1
Oppnår mellom- og sluttrykkstrinn sekvensielt
| Funksjon | Fordel |
|---|---|
| Trinnvis tilnærming | Unngår støtbelastninger og tettningssvikt som er vanlige i enfase-forsterkere |
| Avanserte V-formete tetninger | Fylt PTFE og UHMWPE; opprettholder lav friksjon og integritet opp til 700 MPa |
| Dedikert sekvensventilmanifold | Styrer hydraulisk synkronisering mellom trinnene; sikrer jevn, kontrollert økning |
| Isolasjon av ultra-høytrykksseksjonen | Forbedrer operasjonssikkerhet og trykkstabilitet under lengre holdfaser |
Ytelsesdata: En pålitelighetsstudie fra 2024 viser at riktig trinnvise forsterkere oppnår en gjennomsnittlig tid mellom feil (MTBF) på over 15 000 sykler – mer enn tre ganger så mye som enkelttrinnsalternativer.
3. Endelig elementanalyse: <0,012 % deformasjon under full last
Strukturell integritet ved 630 MPa er strengt validert gjennom endelig elementanalyse (FEA) , med modellering av hele flertrinnsforsterkeren og trykkbeholderens skall.
FEA-valideringsresultater
| Parameter | Resultat |
|---|---|
| Maksimal hoveddeformasjon | Konsekvent under 0.012%av kritiske mål |
| Spenningsmargin | Vel innenfor elastisk grense for smidd monoblok-materiale |
| Sikkerhetsfaktor | Verifisert 2.5ved nominelt trykk (oppfyller ASME B&PV-kode, del VIII, avdeling 2) |
| Designoptimalisering | Veggtykkelsesoverganger og fillet-radiuser forbedret for å eliminere spenningskonsentrasjoner |
Effekt på verksemda
Utenfor validering: geometriske forbedringer basert på FEA:
Reduserer antall prototypiterasjoner – Kutter valideringstiden med opptil 60%(industrifeltdata fra 2023)
Muliggjør raskere implementering – Testoppsett med garantert dimensjonell stabilitet og gjentagelighet
4. ASME B16.34 og ISO 5211-justering for sertifisering av ventilkropp
For hydrostatisk testing av ventilkorper ved 630 MPa er sømløs integrasjon med sertifiseringsstandarder uunnværlig.
Dobbeltstandard-kompatibilitet
Utgangsflensen og det mekaniske grensesnittet til støtecylinderen er presisjonsbearbeidet for å oppfylle følgende standarder samtidig:
| Standard | Omfang |
|---|---|
| ASME B16.34 | Trykk-temperaturklassifiseringer for stålventiler |
| ISO 5211 | Monteringsmål for aktuator |
Fordeler med integrert etterlevelse
Eliminerer feltproduserte adaptere – Vanlige kilder til lekkasjepath og spenninger forårsaket av feiljustering
Direkte sertifisering – Ventilprodusenter kan sertifisere produkter direkte uten å omkvalifisere testutstyret
Høy andel første-gang-sertifisering – Uavhengige kvalitetsrevisjoner bekrefter dette 98 % første-gang-sertifisering for API 6A- og 6D-ventilkarper
Å integrere etterlevelse i kjerneutformingen av booster-sylinderen reduserer betydelig integrasjonskostnadene, akselererer igangsattelse og styrker tilliten under tredjepartsobservasjonsinspeksjoner.
5. Beregninger av energiinnhold og sikkerhetsutformet utstyr
Ved 630 MPa når den elastiske energien lagret i komprimert væske og spente komponenter farlige nivåer — noe som gjør sikkerhetsutformet teknikk til en nødvendighet.
Elementer i sikkerhetsutformet design
| Sikkerhetsfunksjon | Funksjon |
|---|---|
| Spesifikasjoner for sprengbeskyttelse | Inneholder energifrigivelse i tilfelle katastrofal svikt |
| Innstilling av trykkavlastningsventiler | Forhindrer overtrykk |
| Trådløs overvåkningsgrenser | Muliggjør trygg drift fra kontrollrommet |
| Automatisk kretsisolasjon | Støtdemperens styresystem isolerer hydraulikkretsen ved svikt |
| Sertifisert innkapslingskabinett | Styrer energiutslippet på en trygg måte |
Designvalidering
Alle trykkbegrensninger gjennomgår sprøbruddstrykkanalyse
Sikrer at den svakeste lenken svikter forutsigbart og kontrollerbart – ikke eksplosivt
Reguleringsmessig samsvar
Disse sikkerhetstiltakene er i samsvar med:
Prosesssikkerhetsstyring i samsvar med OSHA praksis
ASME B16.34/ISO 5211 sertifiseringsarbeidsflyter
Resultatet: redusert risiko for operatører og forebygging av skade på tilknyttet utstyr .
6. Ytelsesfordeler fremfor konvensjonelle systemer
I sammenligning med konvensjonelle systemer med intensifikator eller direktpumpe gir booster-sylindern målbare forbedringer:
| Metrikk | Forsterkningssylinder | Konvensjonelt system |
|---|---|---|
| Presisjon | Finjustert trykkøkning; stabile holdfaser | Grovere regulering; større variasjon |
| Energiforbruk | 25–35 % lavere per syklus | Høyere på grunn av ineffektivitet i én trinn |
| Lekkasjepath | Minimal (monoblok-konstruksjon) | Flere (skrudd-/sveist sammenføyning) |
| Deformasjon ved full last | < 0,012 % (FEA-verifisert) | Høyere; større dimensjonalforskjell |
| Vedlikeholdsinterval | Forlenget (isolert høytrykkskammer) | Kortere (eksponerte pumpeplunger) |
| Sikkerhet | Integrerte sikkerhetsfunksjoner | Begrenset eller ekstern beskyttelse bare |
Resultatet: Lavere totalkostnad for eierskap, kortere testløkker og konsekvente, etterprøvbare sikkerhetstester for ventilkarrosser som er kritiske for sikkerheten.
7. Applikasjoner og bruksområder
| Bransje | Anvendelse | Hvorfor booster-sylinder |
|---|---|---|
| Olje & Gass | API 6A/6D-ventilkarrosstesting | validering ved 630 MPa; etterlevelse av ASME/ISO |
| Under vann utstyr | Sertifisering av trykkbeholder | Ekstra høy trykk; feilsikker design |
| Luftfart | Testing av hydrauliske komponenter | Presis kontroll; gjentakbare løkker |
| Kraftproduksjon | Trykkprøving av ventiler og rørforbindelser | Høy syklusantall; pålitelig MTBF |
| Forskning og utvikling | Materialekarakterisering | Nøyaktige trykkstigningsprofiler |
8. Vedlikehold og levetid
For å maksimere levetiden til booster-sylinderen:
| Praksis | Frekvens | Fordel |
|---|---|---|
| Tetningsinspeksjon (chevron-tetninger) | Hver 2 000. syklus | Oppdager slitasje; forhindrer lekkasjer |
| Overvåking av oljekvalitet | Kontinuerlig (mål på ISO 4406 16/14/11) | Beskytter indre overflater; forlenger levetiden |
| Trykkavlastningsventiltest | Årlig | Sikrer nøyaktighet av innstilling |
| Inspeksjon av bruddskjerm | Årlig | Verifiserer inneslutningsintegritet |
| Full systemprøve | Hvert 10.000. syklus | Bekrefter helhetlig systemintegritet |
Med riktig vedlikehold oppnår booster-sylindre vanligvis en levetid på over 5 år i produksjonstester med høy syklusfrekvens.
Ofte stilte spørsmål
Hva er en booster-sylinder?
En trykkforsterker sylinder er en enhet som er designet til å forsterke hydraulisk trykk fra et standardnivå (f.eks. 25–35 MPa) til ekstremt høye nivåer, som 630 MPa, for spesialiserte anvendelser som hydrostatisk testing av ventilkropp.
Hvorfor er monoblok-konstruksjon viktig for trykkforsterker sylindere?
Monoblok-konstruksjon, som er fremstilt fra ett enkelt smidd stykke, eliminerer svake punkter som sømmer og ledd. Dette bidrar til bedre strukturell integritet og minsker risikoen for svikt under høytrykksforhold.
Hvordan gir flertrinnsarkitektur fordeler ved hydrostatisk testing?
Flertrinnsarkitektur i trykkforsterker sylindere muliggjør jevn trykkøkning, reduserer slitasje på tetninger og forbedrer den gjennomsnittlige tiden mellom feil (MTBF) sammenlignet med enkelttrinnsystemer.
Hvilken rolle spiller FEA i designet av trykkforsterker sylindere?
Endelige elementanalyser (FEA) hjelper til å bekrefte strukturell integritet under simulerte trykkforhold, og optimaliserer designegenskaper som veggtykkelse og geometri for å sikre trygg drift ved angitte trykk.
Hvordan forbedrer etterlevelse av standarder ytelsen?
Ved å følge ASME B16.34- og ISO 5211-standardene elimineres behovet for spesialtilpassede adaptere, integrasjonskostnadene reduseres, og sertifiseringsprosessen for ventiler forenkles.
Hvilke sikkerhetsfunksjoner er integrert i booster-sylinder-systemer?
Booster-sylinder-systemer inkluderer sprengbeskyttelse, trykkavlastningsventiler, fjernovervåking, automatisk kretsisolasjon og sertifiserte innkapslingskabinetter for å beskytte operatører og utstyr.
Konklusjon: Velg booster-sylindere for pålitelig testing ved ekstremt høyt trykk
Den forsterkningssylinder er den teknologien som gjør det mulig å utføre pålitelige hydrostatiske tester med trykk på 630 MPa. Gjennom smidd monoblok-konstruksjon, flertrinns-forsterkning, FEA-validated design, etterlevelse av ASME/ISO-standarder og integrerte sikkerhetsfunksjoner gir moderne forsterkningscylindre den ytelsen, sikkerheten og gjentageligheten som kreves for sertifisering av kritiske ventilkar.
Uansett om du tester API 6A-brønnhodeutstyr, undervannsventiler eller luftfartskomponenter, sikrer et riktig utformet forsterkningscylindersystem nøyaktig, pålitelig og trygg trykkvalidering.
Er du klar til å spesifisere en forsterkningscylinder til ditt testanlegg? [Kontakt vårt ingeniørteam] for tekniske spesifikasjoner, dimensjoneringshjelp og en gratis konsultasjon.
[Intern lenke: Se hele vårt sortiment av forsterkningscylindre]
Innholdsfortegnelse
- Innledning: Utfordringen med hydrostatiske tester på 630 MPa
- 1. Valg av materialer med ekstrem høy styrke og monoblok-konstruksjon med smiing
- 2. Arkitektur med flertrinns hydraulisk forsterkning
- 3. Endelig elementanalyse: <0,012 % deformasjon under full last
- 4. ASME B16.34 og ISO 5211-justering for sertifisering av ventilkropp
- 5. Beregninger av energiinnhold og sikkerhetsutformet utstyr
- 6. Ytelsesfordeler fremfor konvensjonelle systemer
- 7. Applikasjoner og bruksområder
- 8. Vedlikehold og levetid
- Ofte stilte spørsmål
- Konklusjon: Velg booster-sylindere for pålitelig testing ved ekstremt høyt trykk