 EN
Guide du cylindre surpresseur : permettre des essais hydrostatiques fiables à 630 MPa pour les corps de vanne
Introduction : le défi des essais hydrostatiques à 630 MPa
Essais hydrostatiques à 630 MPa (91 000 psi) constituent l’un des procédés de validation sous pression les plus exigeants dans la fabrication industrielle, notamment pour les corps de vannes pétrolières et gazières, les équipements sous-marins et les récipients sous pression critiques. Les groupes hydrauliques standards fournissent généralement uniquement une pression de 25 à 35 MPa, ce qui rend indispensable l’amplification de la pression.
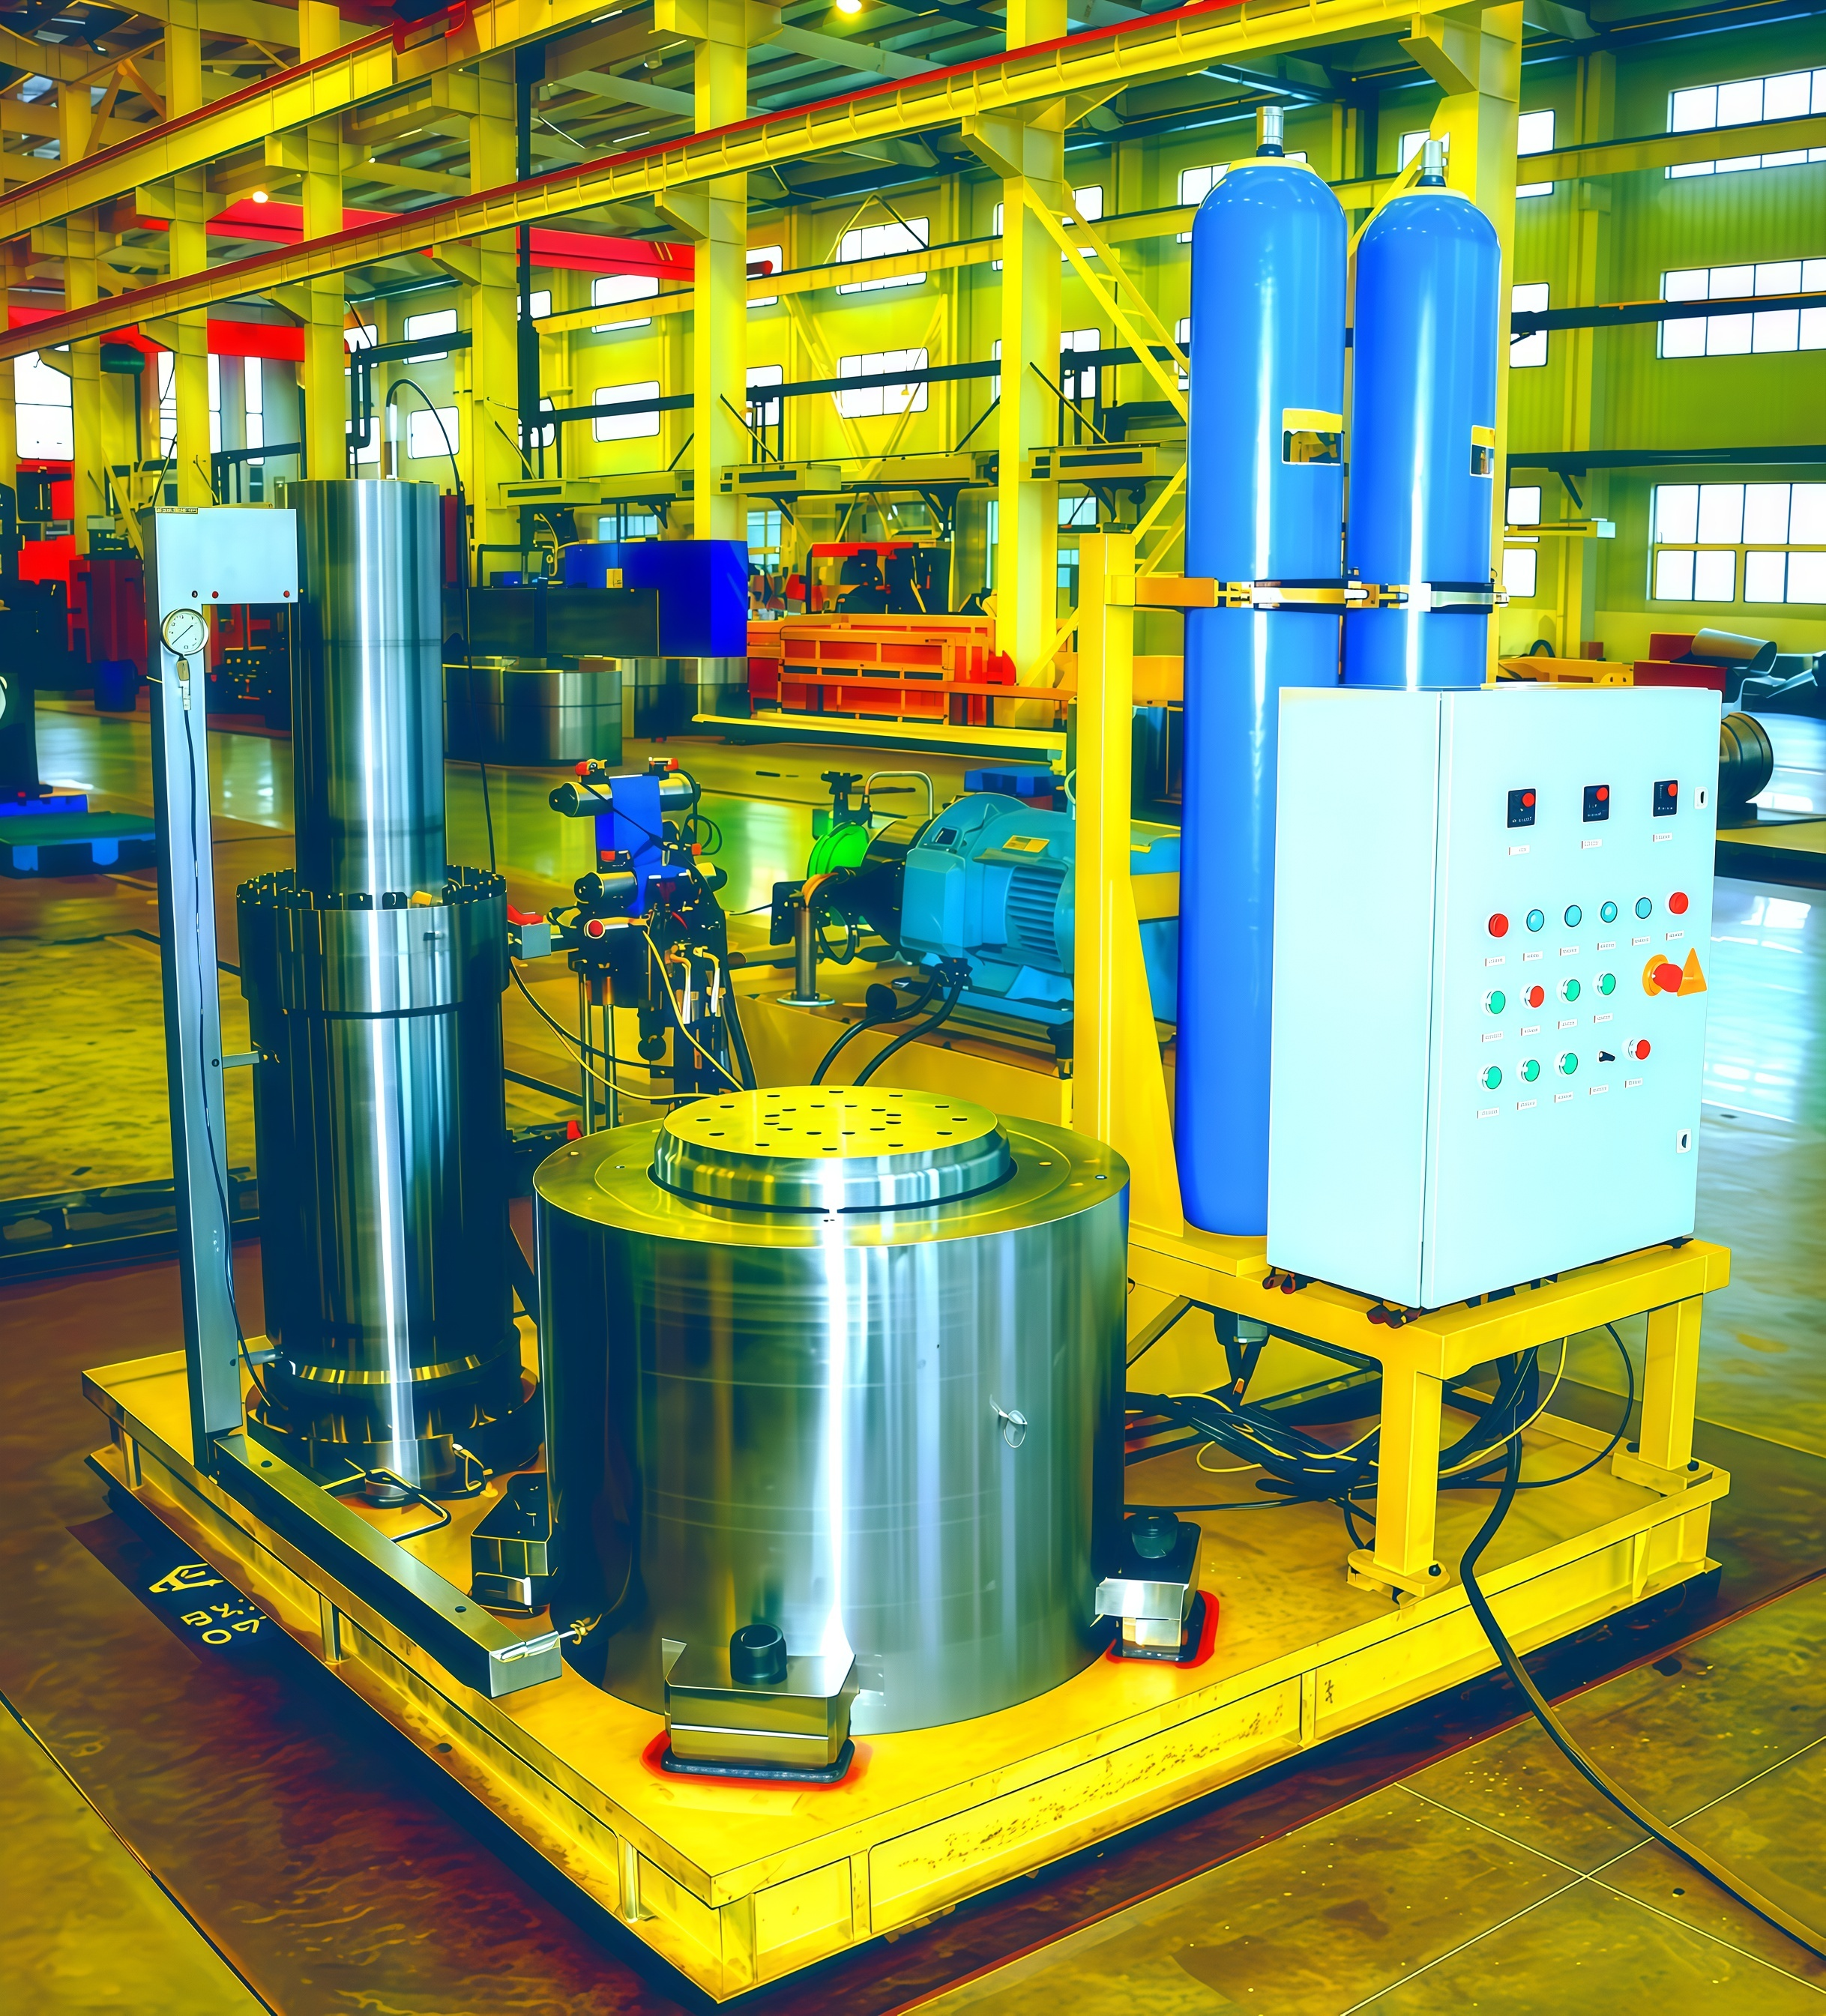
La cylindre d'appoint est la technologie fondamentale qui permet cette génération de pression extrême. Grâce à une ingénierie de précision, à des matériaux avancés et à une conception sécurisée, les vérins amplificateurs modernes délivrent de manière constante et répétable des pressions d’essai de 630 MPa tout en garantissant la sécurité de l’opérateur et l’intégrité de l’équipement.
Ce guide examine les principes fondamentaux de conception, la science des matériaux, les normes d’essai et les avantages de performance des vérins amplificateurs destinés aux applications d’essais hydrostatiques à haute pression. [Lien interne : Découvrez notre gamme de vérins amplificateurs]
1. Sélection de matériaux ultra-résistants et construction monobloc forgée
L’obtention d’une pression hydrostatique fiable de 630 MPa pour les essais des corps de robinets exige des matériaux possédant une résistance et une intégrité structurelle exceptionnelles.
Spécifications des matériaux
Les vérins amplificateurs utilisent des alliages ultra-résistants dont la limite élastique dépasse 1 800 MPa :
| Type de matériau | Exemples | Propriétés clés |
|---|---|---|
| Acier maraging | 18Ni (grades 250/300/350) | Ténacité exceptionnelle ; durcis par vieillissement jusqu’à 1 900 MPa |
| Acier inoxydable durci par précipitation | 17-4PH, 15-5PH | Résistance à la corrosion ; haute résistance ; bonne ténacité à la rupture |
Construction monobloc forgée
L’ensemble du corps du cylindre est usiné à partir d’un seul forgeage , éliminant ainsi :
Soudures
Joints filetés
Pourquoi c'est important : Selon une analyse sectorielle de 2023 des défaillances de cylindres à haute pression, plus de 70 % des ruptures par fatigue ont lieu au niveau des soudures et des joints filetés sous des charges cycliques extrêmes.
Avantages supplémentaires :
Orientation du flux de grains – Le forgeage aligne la structure des grains avec la géométrie de la pièce, minimisant ainsi les concentrations de contraintes
Inspection ultrasonique à pleine capacité – Aucun point aveugle pour les essais non destructifs (END)
Ductilité à basse température – Essai de résilience Charpy à –40 °C valide les performances en service à froid
Compte tenu de l’énergie considérable emmagasinée à 630 MPa — même les défauts microscopiques présentent un risque catastrophique — cette combinaison de sélection d’alliages haut de gamme et de fabrication sans soudure constitue le fondement d’une performance sûre et reproductible.
2. Architecture hydraulique à amplification multicellulaire
Obtenir une pression de 630 MPa à partir d’une unité hydraulique standard (25–35 MPa) exige une amplification précise et évolutive de la pression.
Architecture tandem-piston de la série T
Les vérins amplificateurs de la série T utilisent un piston tandem design :
A piston à grand diamètre et basse pression entraîne un petit plongeur haute pression
Rapport de surface supérieur à 20:1
Atteint les étapes intermédiaire et finale de pression successivement
| Caractéristique | Avantage |
|---|---|
| Approche progressive | Évite les charges de choc et la dégradation des joints d’étanchéité, courantes dans les amplificateurs à simple étage |
| Joints d’étanchéité en forme de chevron avancés | PTFE et PE-UHMW remplis ; maintiennent une faible friction et leur intégrité jusqu’à 700 MPa |
| Collecteur de soupape de séquence dédié | Gère la synchronisation hydraulique entre les étages ; garantit une montée en pression fluide et contrôlée |
| Isolation de la section à ultra-haute pression | Améliore la sécurité opérationnelle et la stabilité de la pression pendant les phases de maintien prolongées |
Données techniques : Une étude de fiabilité menée en 2024 montre que les multiplicateurs de pression à étages correctement conçus atteignent une durée moyenne entre pannes (MTBF) supérieure à 15 000 cycles — plus de trois fois supérieure à celle des solutions monocouche.
3. Analyse par éléments finis : déformation < 0,012 % sous charge maximale
L’intégrité structurelle à 630 MPa est rigoureusement validée par analyse par éléments finis (AEF) modélisation de l’ensemble du multiplicateur de pression multicouche et de l’enveloppe de confinement de pression.
Résultats de la validation par analyse par éléments finis
| Paramètre | Résultat |
|---|---|
| Déformation principale maximale | Régulièrement inférieur à 0.012%des dimensions critiques |
| Marge de contrainte | Bien à l'intérieur de la limite élastique du matériau monobloc forgé |
| Facteur de sécurité | Vérifié 2.5à la pression nominale (conforme au Code ASME B&PV, Section VIII, Division 2) |
| Optimisation de la conception | Les transitions d'épaisseur de paroi et les rayons de raccordement ont été affinés afin d'éliminer les concentrations de contraintes |
Les effets sur les entreprises
Au-delà de la validation, affinement géométrique piloté par la méthode des éléments finis :
Réduit le nombre d'itérations de prototypage – Réduit le temps de validation jusqu'à 60%(données sectorielles terrain 2023)
Permet un déploiement plus rapide – Bancs d’essai dotés d’une stabilité dimensionnelle et d’une reproductibilité garanties
4. Alignement selon les normes ASME B16.34 et ISO 5211 pour la certification des corps de vanne
Pour les essais hydrostatiques des corps de vanne à 630 MPa, l’intégration transparente aux normes de certification est indispensable.
Conformité aux deux normes
La bride de sortie du vérin amplificateur et son interface mécanique sont usinées avec précision afin de satisfaire simultanément aux exigences suivantes :
| Standard | Le champ d'application |
|---|---|
| ASME B16.34 | Classes de pression-température des vannes en acier |
| ISO 5211 | Dimensions d’assemblage des actionneurs |
Avantages d’une conformité intégrée
Élimine les adaptateurs fabriqués sur site – Sources courantes de chemins de fuite et de contraintes induites par un mauvais alignement
Certification directe – Les fabricants de vannes peuvent certifier leurs produits directement, sans avoir à requalifier l’appareil d’essai
Taux élevé de réussite au premier essai – Des audits qualité indépendants le confirment 98 % de taux de réussite au premier essai pour les corps de vannes API 6A et 6D
L’intégration de la conformité dès la conception fondamentale du vérin amplificateur réduit considérablement les coûts d’intégration, accélère la mise en service et renforce la confiance lors des inspections témoignées par des tiers.
5. Calculs de confinement d’énergie et conception sécurisée de la banc d’essai
À 630 MPa, l’énergie élastique emmagasinée dans le fluide comprimé et les composants sollicités atteint niveaux dangereux —rendant une ingénierie à sécurité intrinsèque indispensable.
Éléments de conception à sécurité intrinsèque
| Fonction de sécurité | Fonction |
|---|---|
| Spécifications du bouclier anti-éclatement | Contient la libération d'énergie en cas de défaillance catastrophique |
| Pressions de consigne des vannes de décharge | Prévient la surpression |
| Seuils de surveillance à distance | Permet un fonctionnement sûr depuis la salle de contrôle |
| Isolation automatique du circuit | Le système de commande du vérin amplificateur isole le circuit hydraulique en cas de défaillance |
| Enceinte de confinement certifiée | Dirige la libération d'énergie en toute sécurité |
Validation de la conception
Toutes les limites de pression font l'objet de une analyse de pression à la rupture
Garantit que l'élément le plus faible cède de façon prévisible et maîtrisée, et non de façon explosive
Conformité réglementaire
Ces mesures de sécurité sont conformes à :
La gestion de la sécurité des procédés conforme à l'OSHA pratiques
Les normes ASME B16.34/ISO 5211 les flux de travail de certification
Le résultat: réduction du risque pour l'opérateur et prévention des dommages aux équipements annexes .
6. Avantages de performance par rapport aux systèmes conventionnels
Par rapport aux systèmes conventionnels à amplificateur ou à pompe directe, le vérin surpresseur offre des gains mesurables :
| Pour les produits de base | Cylindre d'appoint | Système conventionnel |
|---|---|---|
| Précision | Augmentation fine de la pression ; phases de maintien stables | Contrôle plus grossier ; plus de variabilité |
| Consommation d'énergie | 25 à 35 % moins élevé par cycle | Plus élevé en raison de l’inefficacité du simple étage |
| Chemins de fuite | Minimaux (construction monobloc) | Multiples (assemblages boulonnés/soudés) |
| Déformation à charge maximale | < 0,012 % (validé par analyse par éléments finis) | Plus élevé ; plus grande variation dimensionnelle |
| Intervalle d'entretien | Étendu (chambre haute pression isolée) | Plus court (pistons de pompe exposés) |
| Sécurité | Fonctionnalités intégrées de sécurité en cas de défaillance | Protection limitée ou uniquement externe |
Résultat : Coût total de possession inférieur, cycles d’essai plus courts et essais de résistance normalisés, cohérents et traçables pour les corps de robinets critiques du point de vue de la sécurité.
7. Applications et cas d’utilisation
| Industrie | Application | Pourquoi un vérin de surpression |
|---|---|---|
| Pétrole et gaz | Essais de corps de vanne API 6A/6D | validation à 630 MPa ; conformité aux normes ASME/ISO |
| Équipement sous-marin | Certification des récipients sous pression | Haute pression extrême ; conception à sécurité intrinsèque |
| Aérospatial | Essais de composants hydrauliques | Contrôle précis ; cycles reproductibles |
| Production d'énergie | Essais de résistance des vannes et raccords | Nombre élevé de cycles ; MTBF fiable |
| Recherche et développement | Caractérisation des Matériaux | Profils précis de rampe de pression |
8. Entretien et durée de vie
Pour maximiser la durée de vie du vérin amplificateur :
| Pratique | Fréquence | Avantage |
|---|---|---|
| Inspection des joints d’étanchéité (joints en forme de V) | Tous les 2 000 cycles | Détecte l’usure ; empêche les fuites |
| Surveillance de la propreté de l’huile | En continu (objectif ISO 4406 16/14/11) | Protège les surfaces internes ; prolonge la durée de vie |
| Essai de la vanne de sécurité | Annuellement | Garantit la précision de la consigne |
| Inspection du bouclier antiefflosion | Annuellement | Vérifie l'intégrité de l'enceinte |
| Essai d'étanchéité complet du système | Tous les 10 000 cycles | Valide l'intégrité globale du système |
Avec un entretien approprié, les vérins surpresseurs atteignent généralement une durée de service dépassant 5 ans dans des environnements de tests en production à cycles élevés.
Questions fréquentes
Qu'est-ce qu'un vérin surpresseur ?
Un vérin surpresseur est un dispositif conçu pour amplifier la pression hydraulique à partir d'un niveau standard (par exemple, 25–35 MPa) jusqu'à des niveaux ultra-élevés tels que 630 MPa, destinés à des applications spécialisées comme les essais hydrostatiques de corps de vanne. Il utilise un système de piston à plusieurs étages pour réaliser efficacement et en toute sécurité cette amplification de pression.
Pourquoi la construction monobloc est-elle importante pour les vérins surpresseurs ?
La construction monobloc, réalisée à partir d'une seule pièce forgée, élimine les points faibles tels que les soudures et les joints. Cela contribue à une plus grande intégrité structurelle, réduisant ainsi le risque de défaillance en conditions de haute pression.
En quoi l’architecture à plusieurs étages améliore-t-elle les essais hydrostatiques ?
L’architecture à plusieurs étages des cylindres surpresseurs permet une augmentation progressive et régulière de la pression, réduit l’usure des joints d’étanchéité et améliore le temps moyen entre pannes (MTBF) par rapport aux systèmes à un seul étage.
Quel rôle joue l’analyse par éléments finis (AEF) dans la conception des cylindres surpresseurs ?
L’analyse par éléments finis (AEF) permet de valider l’intégrité structurelle dans des conditions de pression simulées, en optimisant des caractéristiques de conception telles que l’épaisseur des parois et la géométrie afin d’assurer un fonctionnement sûr aux pressions nominales.
Comment les normes de conformité améliorent-elles les performances ?
En respectant les normes ASME B16.34 et ISO 5211, les cylindres surpresseurs éliminent le besoin d’adaptateurs personnalisés, réduisent les coûts d’intégration et simplifient les processus de certification des vannes.
Quelles fonctions de sécurité sont intégrées aux systèmes de cylindres surpresseurs ?
Les systèmes de cylindres surpresseurs comprennent des écrans anti-éclatement, des soupapes de décharge de pression, une surveillance à distance, une isolation automatique des circuits et des enceintes de confinement certifiées afin de protéger les opérateurs et les équipements.
Conclusion : choisissez des cylindres surpresseurs pour des essais fiables à ultra-haute pression
La cylindre d'appoint constitue la technologie clé permettant des essais hydrostatiques fiables à 630 MPa. Grâce à leur construction monobloc forgée, à leur amplification multi-étages, à leur conception validée par analyse par éléments finis (AEF), à leur conformité aux normes ASME/ISO et à leurs fonctions de sécurité intégrées, les cylindres surpresseurs modernes offrent les performances, la sécurité et la reproductibilité requises pour la certification critique des corps de vannes.
Que vous testiez des équipements de tête de puits API 6A, des vannes sous-marines ou des composants aérospatiaux, un système de cylindre surpresseur correctement conçu garantit une validation de pression précise, fiable et sûre.
Prêt à spécifier un cylindre surpresseur pour votre banc d’essai ? [Contactez notre équipe d’ingénierie] pour obtenir les caractéristiques techniques, une assistance pour le dimensionnement et une consultation gratuite.
[Lien interne : Parcourez toute notre gamme de cylindres suralimenteurs]
Table des matières
- Introduction : le défi des essais hydrostatiques à 630 MPa
- 1. Sélection de matériaux ultra-résistants et construction monobloc forgée
- 2. Architecture hydraulique à amplification multicellulaire
- 3. Analyse par éléments finis : déformation < 0,012 % sous charge maximale
- 4. Alignement selon les normes ASME B16.34 et ISO 5211 pour la certification des corps de vanne
- 5. Calculs de confinement d’énergie et conception sécurisée de la banc d’essai
- 6. Avantages de performance par rapport aux systèmes conventionnels
- 7. Applications et cas d’utilisation
- 8. Entretien et durée de vie
- Questions fréquentes
- Conclusion : choisissez des cylindres surpresseurs pour des essais fiables à ultra-haute pression