 EN
Guida al cilindro amplificatore: abilitare prove idrostatiche affidabili a 630 MPa per i corpi valvola
Introduzione: la sfida delle prove idrostatiche a 630 MPa
Prove idrostatiche a 630 MPa (91.000 psi) rappresentano uno dei processi di validazione della pressione più impegnativi nella produzione industriale, in particolare per i corpi valvola per il settore oil & gas, per l’equipaggiamento subacqueo e per i recipienti a pressione critici. Le unità idrauliche standard forniscono tipicamente solo 25–35 MPa, rendendo essenziale l’amplificazione della pressione.
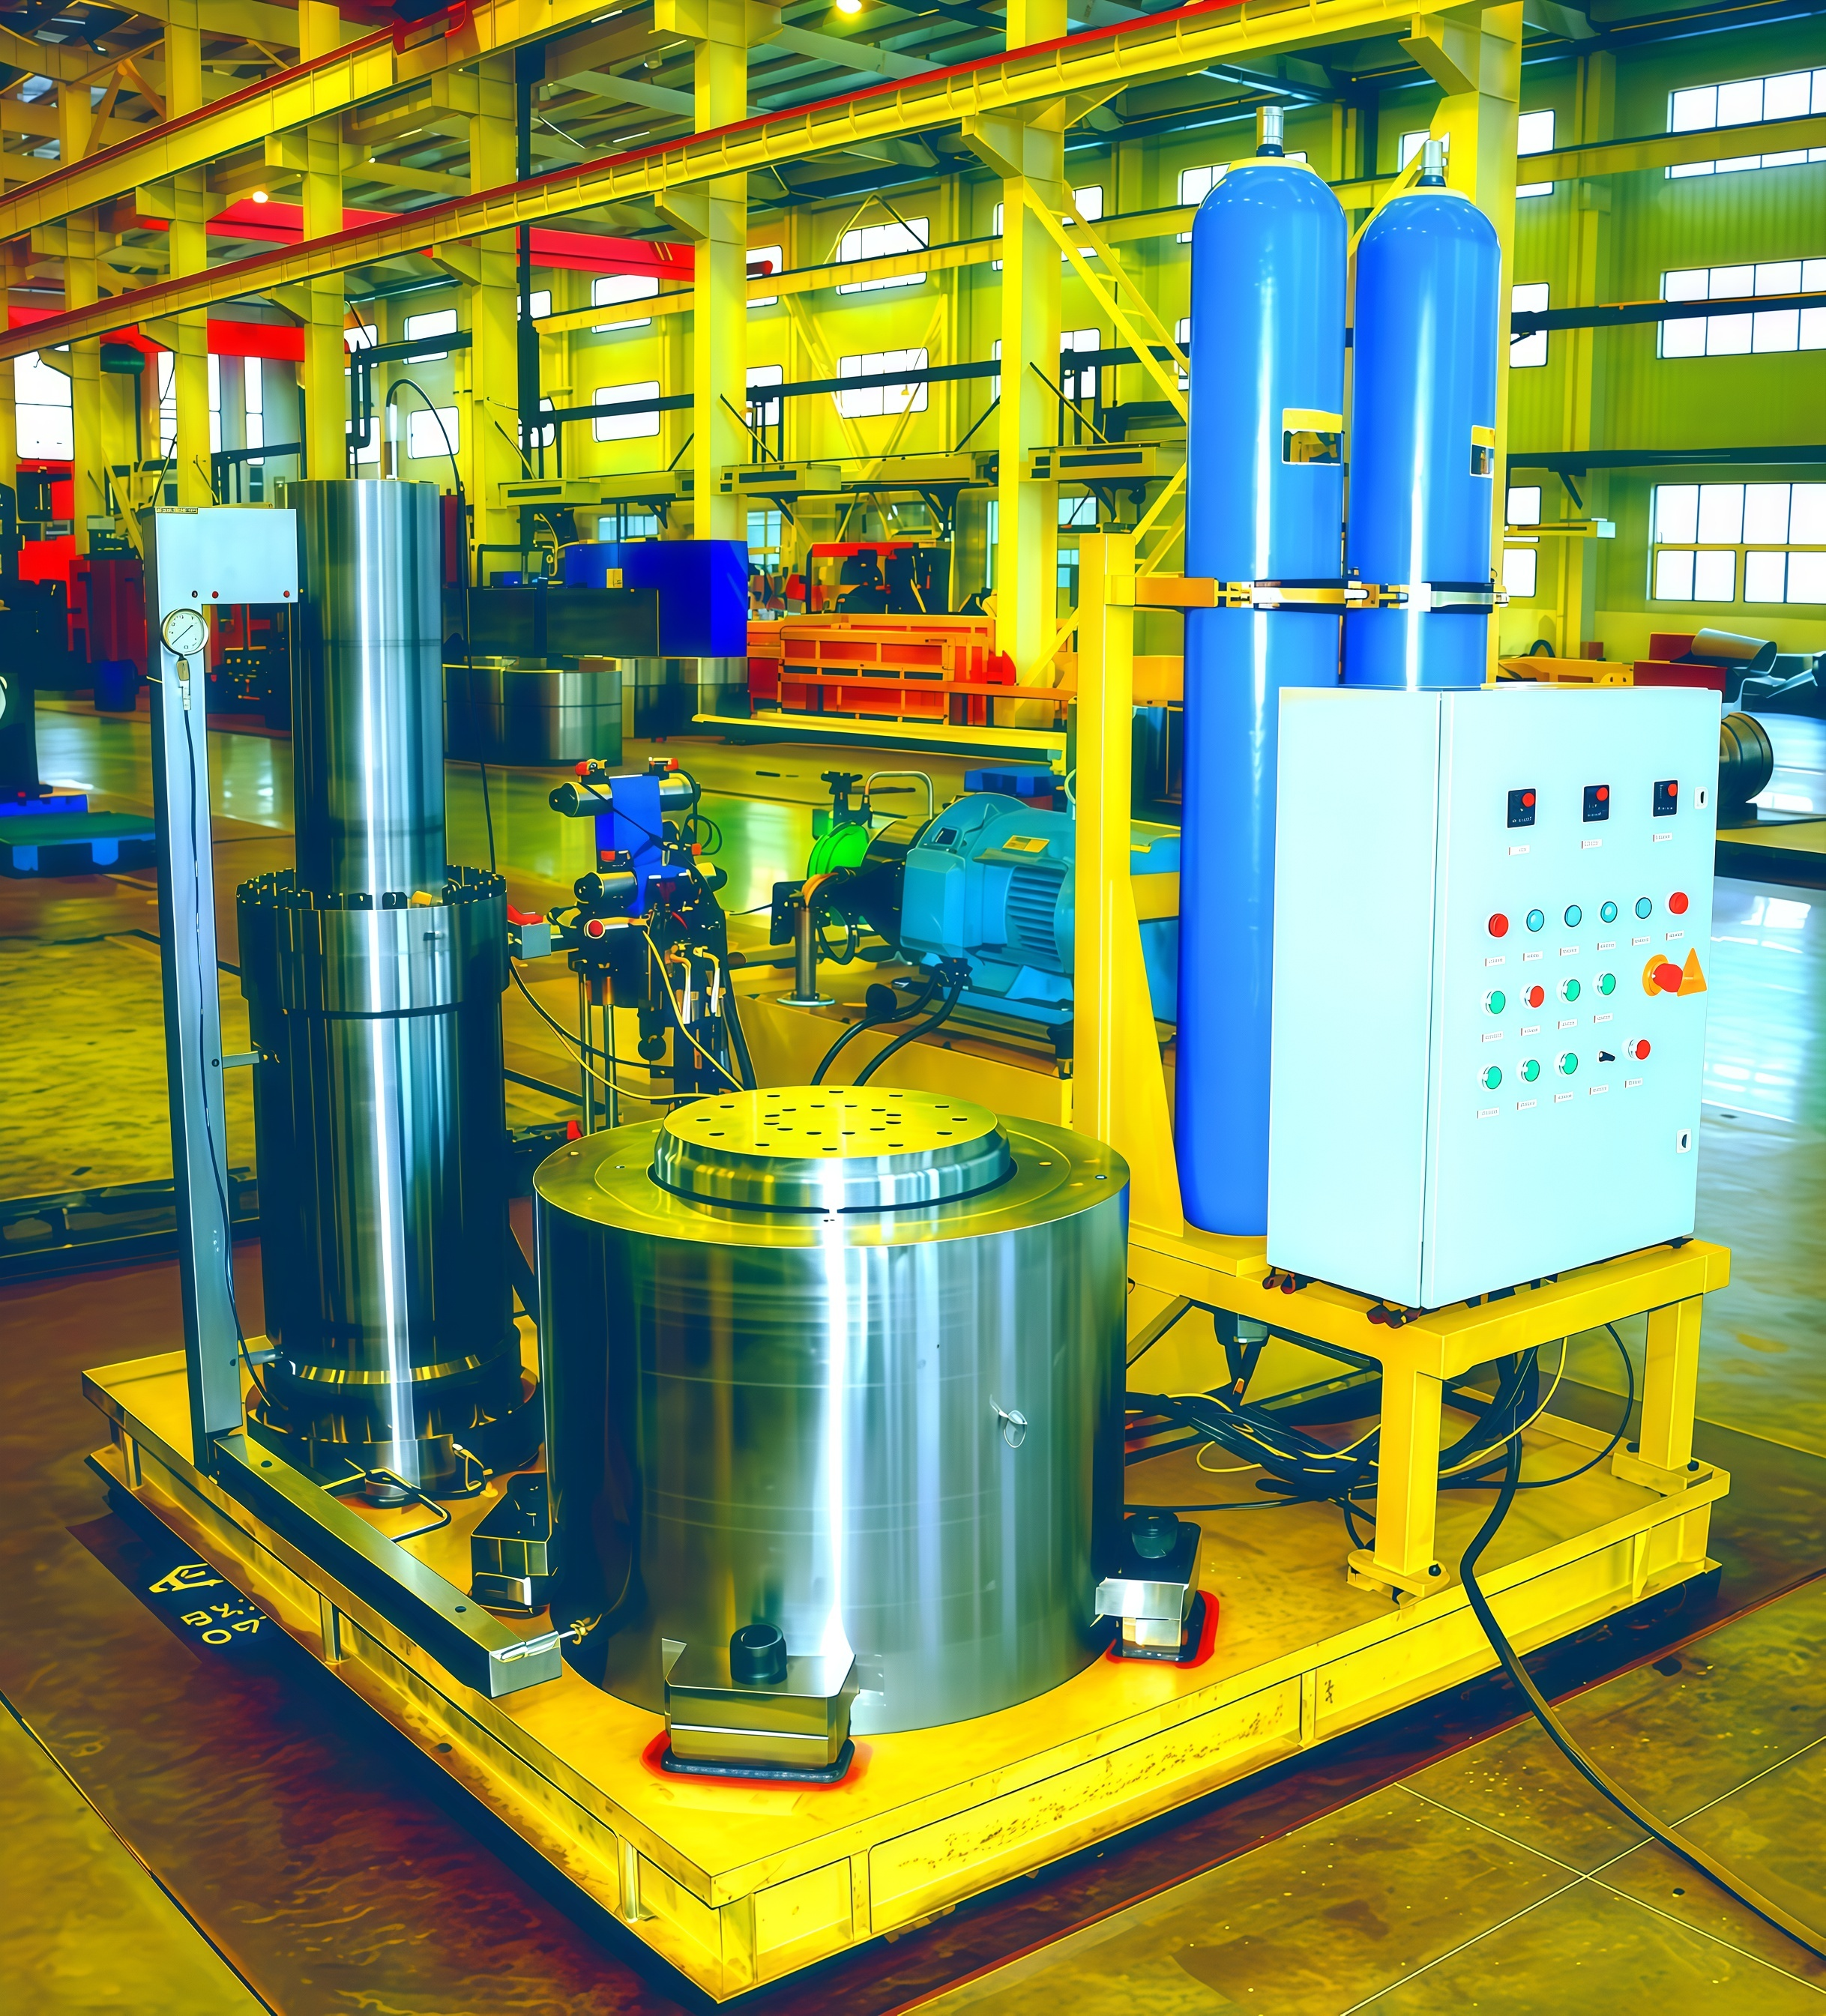
Il cilindro Booster è la tecnologia fondamentale che consente questa generazione di pressione estrema. Grazie all’ingegneria di precisione, ai materiali avanzati e a una progettazione sicura contro i guasti, i moderni cilindri booster erogano in modo costante e ripetibile pressioni di prova di 630 MPa, garantendo al contempo la sicurezza dell’operatore e l’integrità dell’attrezzatura.
Questa guida esplora i principi chiave di progettazione, la scienza dei materiali, gli standard di prova e i vantaggi prestazionali dei cilindri booster per applicazioni di prova idrostatica ad alta pressione. [Collegamento interno: Esplora la nostra gamma di cilindri booster]
1. Selezione di materiali ad altissima resistenza e costruzione monoblocco forgiata
Raggiungere una pressione idrostatica affidabile di 630 MPa per la prova dei corpi valvola richiede materiali con eccezionale resistenza e integrità strutturale.
Specifiche dei materiali
I cilindri booster utilizzano leghe ad altissima resistenza con resistenza allo snervamento superiore a 1.800 MPa :
| Tipo di Materia | Esempi | Proprietà chiave |
|---|---|---|
| Acciaio Maraging | 18Ni (gradi 250/300/350) | Eccezionale tenacità; induriti per invecchiamento fino a 1.900 MPa |
| Acciaio inossidabile indurente per precipitazione | 17-4PH, 15-5PH | Resistenza alla corrosione; elevata resistenza meccanica; buona tenacità alla frattura |
Costruzione forgiata monoblocco
L'intero corpo del cilindro è lavorato partendo da un unico pezzo forgiato , eliminando:
Saldature
Articolazioni a filo
Perché questo è importante: Secondo un'analisi di settore del 2023 sui guasti dei cilindri ad alta pressione, oltre il 70% delle fratture da fatica ha origine nei giunti saldati e nelle filettature sotto carichi ciclici estremi.
Benefici aggiuntivi:
Allineamento del flusso di grana – La forgiatura allinea la struttura della grana con la geometria del componente, riducendo al minimo le concentrazioni di tensione
Ispezione ultrasonica a volume completo – Nessun punto cieco per le prove non distruttive (NDT)
Duttilità a basse temperature – Prova di impatto Charpy a –40°C convalida le prestazioni in condizioni di servizio a freddo
Data l’immensa energia immagazzinata a 630 MPa—even microscopic flaws pose catastrophic risk—questa combinazione di selezione di leghe premium e fabbricazione senza saldature costituisce la base fondamentale per prestazioni sicure e ripetibili.
2. Architettura ad amplificazione idraulica multistadio
Fornire 630 MPa da un’unità idraulica standard (25–35 MPa) richiede un’amplificazione della pressione precisa e scalabile.
Architettura a pistoni tandem della serie T
I cilindri booster della serie T impiegano un pistone tandem design:
A pistone di grande diametro a bassa pressione aziona un piccolo pistone ad alta pressione
Rapporto di area superiore a 20:1
Raggiunge le fasi intermedia e finale di pressione in sequenza
| Caratteristica | Beneficio |
|---|---|
| Approccio graduale | Evita carichi d'urto e degrado delle guarnizioni, comuni negli intensificatori a singolo stadio |
| Guarnizioni a zigzag avanzate | PTFE e UHMWPE caricati; mantengono basso attrito e integrità fino a 700 MPa |
| Gruppo valvole di sequenza dedicato | Gestisce la sincronizzazione idraulica tra le fasi; garantisce un aumento graduale e controllato della pressione |
| Isolamento della sezione ad altissima pressione | Migliora la sicurezza operativa e la stabilità della pressione durante le fasi prolungate di ritenzione |
Dati Tecnici: Uno studio sulla affidabilità del 2024 dimostra che gli amplificatori a stadi correttamente progettati raggiungono un tempo medio tra i guasti (MTBF) superiore a 15.000 cicli —più del triplo rispetto alle alternative a singolo stadio.
3. Analisi agli elementi finiti: deformazione <0,012% a carico massimo
L’integrità strutturale a 630 MPa è convalidata rigorosamente mediante analisi agli elementi finiti (FEA) , modellando l’intero intensificatore multistadio e il rivestimento di contenimento della pressione.
Risultati della validazione tramite analisi agli elementi finiti
| Parametro | Risultato |
|---|---|
| Deformazione principale massima | Costantemente al di sotto 0.012%delle dimensioni critiche |
| Margine di tensione | Ben all'interno del limite elastico del materiale forgiato monoblocco |
| Fattore di sicurezza | Verificato 2.5alla pressione nominale (rispetta il Codice ASME B&PV Sezione VIII Divisione 2) |
| Ottimizzazione del progetto | Transizioni dello spessore della parete e raggi di raccordo ottimizzati per eliminare i concentratori di tensione |
Impatto sul business
Oltre la validazione, affinamento geometrico guidato da FEA:
Riduce il numero di iterazioni di prototipazione – Riduce i tempi di validazione fino al 60%(dati di campo del settore 2023)
Consente un deployment più rapido – Bancoprova con stabilità dimensionale e ripetibilità garantite
4. Allineamento ASME B16.34 e ISO 5211 per la certificazione del corpo valvola
Per le prove idrostatiche dei corpi valvola a 630 MPa, l’integrazione senza soluzione di continuità con gli standard di certificazione è imprescindibile.
Conformità a doppio standard
Il raccordo di uscita e l’interfaccia meccanica del cilindro di sovrapressione sono lavorati con precisione per rispettare contemporaneamente:
| Standard | Portata |
|---|---|
| ASME B16.34 | Classi di pressione-temperatura delle valvole in acciaio |
| ISO 5211 | Dimensioni di fissaggio dell’attuatore |
Vantaggi della conformità integrata
Elimina gli adattatori realizzati in cantiere – Fonti comuni di percorsi di perdita e sollecitazioni indotte da disallineamento
Certificazione diretta – I produttori di valvole possono certificare direttamente i prodotti senza dover rieseguire la qualifica dell’apparato di prova
Alto tasso di certificazione al primo tentativo – Verifiche indipendenti della qualità confermano 98% di certificazione al primo tentativo per corpi di valvole API 6A e 6D
L’integrazione della conformità nella progettazione fondamentale del cilindro booster riduce in modo significativo i costi di integrazione, accelera la messa in servizio e rafforza la fiducia durante le ispezioni con testimoni terzi.
5. Calcoli di contenimento dell’energia e progettazione di impianti a prova di guasto
A 630 MPa, l’energia elastica immagazzinata nel fluido compresso e nei componenti sottoposti a sollecitazione raggiunge livelli pericolosi —rendendo essenziale l'ingegneria fail-safe.
Elementi di progettazione fail-safe
| Funzione di sicurezza | Funzione |
|---|---|
| Specifiche dello scudo antiesplosione | Contiene il rilascio di energia in caso di guasto catastrofico |
| Impostazioni delle valvole di sfiato di pressione | Previene la sovrappressione |
| Soglie di monitoraggio remoto | Consente un funzionamento sicuro dalla sala di controllo |
| Isolamento automatico del circuito | Il sistema di controllo del cilindro booster isola il circuito idraulico in caso di guasto |
| Involucro di contenimento certificato | Indirizza in sicurezza il rilascio di energia |
Convalida del design
Tutti i limiti di pressione vengono sottoposti a analisi della pressione di rottura
Garantisce che il punto più debole ceda in modo prevedibile e controllato, non in modo esplosivo
Armonizzazione normativa
Queste misure di sicurezza sono conformi a:
Gestione della sicurezza dei processi conforme all'OSHA pratiche
ASME B16.34/ISO 5211 flussi di lavoro di certificazione
Il risultato: ridotto rischio per l'operatore e prevenzione dei danni agli equipaggiamenti collaterali .
6. Vantaggi prestazionali rispetto ai sistemi convenzionali
Rispetto ai sistemi convenzionali azionati da moltiplicatori o a pompa diretta, il cilindro di sovrapressione garantisce miglioramenti misurabili:
| Metrica | Cilindro Booster | Sistema Convenzionale |
|---|---|---|
| Precisione | Incremento graduale e fine della pressione; fasi di ritenuta stabili | Controllo più grossolano; maggiore variabilità |
| Consumo energetico | 25–35% in meno per ciclo | Più elevato a causa dell'inefficienza del singolo stadio |
| Percorsi di perdita | Minimi (costruzione monoblocco) | Multipli (assemblaggi bullonati/saldati) |
| Deformazione a carico massimo | <0,012% (validato mediante analisi agli elementi finiti) | Maggiore; maggiore variazione dimensionale |
| Intervalli di manutenzione | Esteso (camera ad alta pressione isolata) | Più breve (pistoni della pompa esposti) |
| Sicurezza | Funzionalità integrate di sicurezza in caso di guasto | Protezione limitata o esclusivamente esterna |
Risultato: Costo totale di proprietà inferiore, cicli di prova più brevi e prove di sicurezza coerenti e verificabili per corpi valvola critiche per la sicurezza.
7. Applicazioni e casi d’uso
| Settore | Applicazione | Perché cilindro di potenziamento |
|---|---|---|
| Petrolio e gas | Collaudo del corpo valvola API 6A/6D | validazione a 630 MPa; conformità ASME/ISO |
| Equipaggiamento sottomarino | Certificazione di recipiente a pressione | Alta pressione; progettazione a prova di guasto |
| Aerospaziale | Collaudo di componenti idraulici | Controllo di precisione; cicli ripetibili |
| Produzione di energia | Collaudo di resistenza di valvole e raccordi | Elevato numero di cicli; MTBF affidabile |
| Ricerca e sviluppo | Caratterizzazione del materiale | Profili precisi di rampa di pressione |
8. Manutenzione e durata di servizio
Per massimizzare la durata di servizio del cilindro booster:
| Pratica | Frequenza | Beneficio |
|---|---|---|
| Ispezione delle guarnizioni (guarnizioni a V) | Ogni 2.000 cicli | Rileva l’usura; previene le perdite |
| Monitoraggio della pulizia dell’olio | Continuo (obiettivo ISO 4406 16/14/11) | Protegge le superfici interne; prolunga la durata |
| Prova della valvola di sicurezza per sovrappressione | Annualmente | Garantisce l’accuratezza del valore di riferimento |
| Ispezione dello scudo antiesplosione | Annualmente | Verifica l'integrità del contenimento |
| Prova di tenuta dell'intero sistema | Ogni 10.000 cicli | Convalida l'integrità complessiva del sistema |
Con una corretta manutenzione, i cilindri booster raggiungono generalmente una durata operativa superiore a 5 anni in ambienti di collaudo produttivo ad alto numero di cicli.
Domande frequenti
Che cos'è un cilindro booster?
Un cilindro booster è un dispositivo progettato per amplificare la pressione idraulica da un livello standard (ad es. 25–35 MPa) fino a livelli ultra-elevati come 630 MPa, per applicazioni specializzate quali il collaudo idrostatico dei corpi valvola. Esso utilizza un sistema a pistoni multistadio per ottenere tale amplificazione di pressione in modo efficiente e sicuro.
Perché la costruzione monoblocco è importante per i cilindri booster?
La costruzione monoblocco, realizzata partendo da un unico pezzo forgiato, elimina punti deboli come giunture e saldature. Ciò contribuisce a una maggiore integrità strutturale, riducendo al minimo il rischio di guasto in condizioni di alta pressione.
In che modo l'architettura a più stadi beneficia i test idrostatici?
L'architettura a più stadi nei cilindri di sovrapressione consente un aumento graduale della pressione, riduce l'usura delle guarnizioni e migliora il tempo medio tra i guasti (MTBF) rispetto ai sistemi a singolo stadio.
Qual è il ruolo dell'analisi agli elementi finiti (FEA) nella progettazione dei cilindri di sovrapressione?
L'analisi agli elementi finiti (FEA) contribuisce a verificare l'integrità strutturale in condizioni di pressione simulate, ottimizzando caratteristiche progettuali quali lo spessore delle pareti e la geometria per garantire un funzionamento sicuro alle pressioni nominali.
In che modo gli standard di conformità migliorano le prestazioni?
Adottando gli standard ASME B16.34 e ISO 5211, i cilindri di sovrapressione eliminano la necessità di adattatori personalizzati, riducono i costi di integrazione e semplificano i flussi di lavoro per la certificazione delle valvole.
Quali funzioni di sicurezza sono integrate nei sistemi di cilindri di sovrapressione?
I sistemi di cilindri booster comprendono schermi antiscoppio, valvole di sicurezza per il rilascio della pressione, monitoraggio remoto, isolamento automatico dei circuiti e involucri di contenimento certificati per proteggere operatori e attrezzature.
Conclusione: scegli i cilindri booster per prove affidabili ad altissima pressione
Il cilindro Booster è la tecnologia abilitante alla base delle prove idrostatiche affidabili a 630 MPa. Grazie alla costruzione monoblocco forgiata, all'amplificazione multistadio, alla progettazione validata mediante analisi agli elementi finiti (FEA), alla conformità alle norme ASME/ISO e alle funzioni integrate di sicurezza, i moderni cilindri booster garantiscono le prestazioni, la sicurezza e la ripetibilità necessarie per la certificazione critica dei corpi valvola.
Che tu stia sottoponendo a prova attrezzature per testa pozzo API 6A, valvole subacquee o componenti aerospaziali, un sistema di cilindri booster progettato correttamente assicura una validazione della pressione accurata, affidabile e sicura.
Pronto a specificare un cilindro booster per il tuo impianto di prova? [Contatta il nostro team di ingegneria] per ottenere le specifiche tecniche, assistenza nella scelta delle dimensioni e una consulenza gratuita.
[Collegamento interno: Esplora tutta la nostra gamma di cilindri booster]
Sommario
- Introduzione: la sfida delle prove idrostatiche a 630 MPa
- 1. Selezione di materiali ad altissima resistenza e costruzione monoblocco forgiata
- 2. Architettura ad amplificazione idraulica multistadio
- 3. Analisi agli elementi finiti: deformazione <0,012% a carico massimo
- 4. Allineamento ASME B16.34 e ISO 5211 per la certificazione del corpo valvola
- 5. Calcoli di contenimento dell’energia e progettazione di impianti a prova di guasto
- 6. Vantaggi prestazionali rispetto ai sistemi convenzionali
- 7. Applicazioni e casi d’uso
- 8. Manutenzione e durata di servizio
- Domande frequenti
- Conclusione: scegli i cilindri booster per prove affidabili ad altissima pressione