 EN
Leitfaden zum Boost-Zylinder: Zuverlässige hydrostatische Prüfung mit 630 MPa für Ventilgehäuse
Einführung: Die Herausforderung der hydrostatischen Prüfung mit 630 MPa
Hydrostatische Prüfung bei 630 MPa (91.000 psi) stellt einen der anspruchsvollsten Druckvalidierungsprozesse in der industriellen Fertigung dar – insbesondere für Ventilgehäuse in Öl- und Gasanlagen, Unterwasserausrüstung sowie kritische Druckbehälter. Standard-Hydraulikaggregat liefern typischerweise nur 25–35 MPa, weshalb eine Druckverstärkung unerlässlich ist.
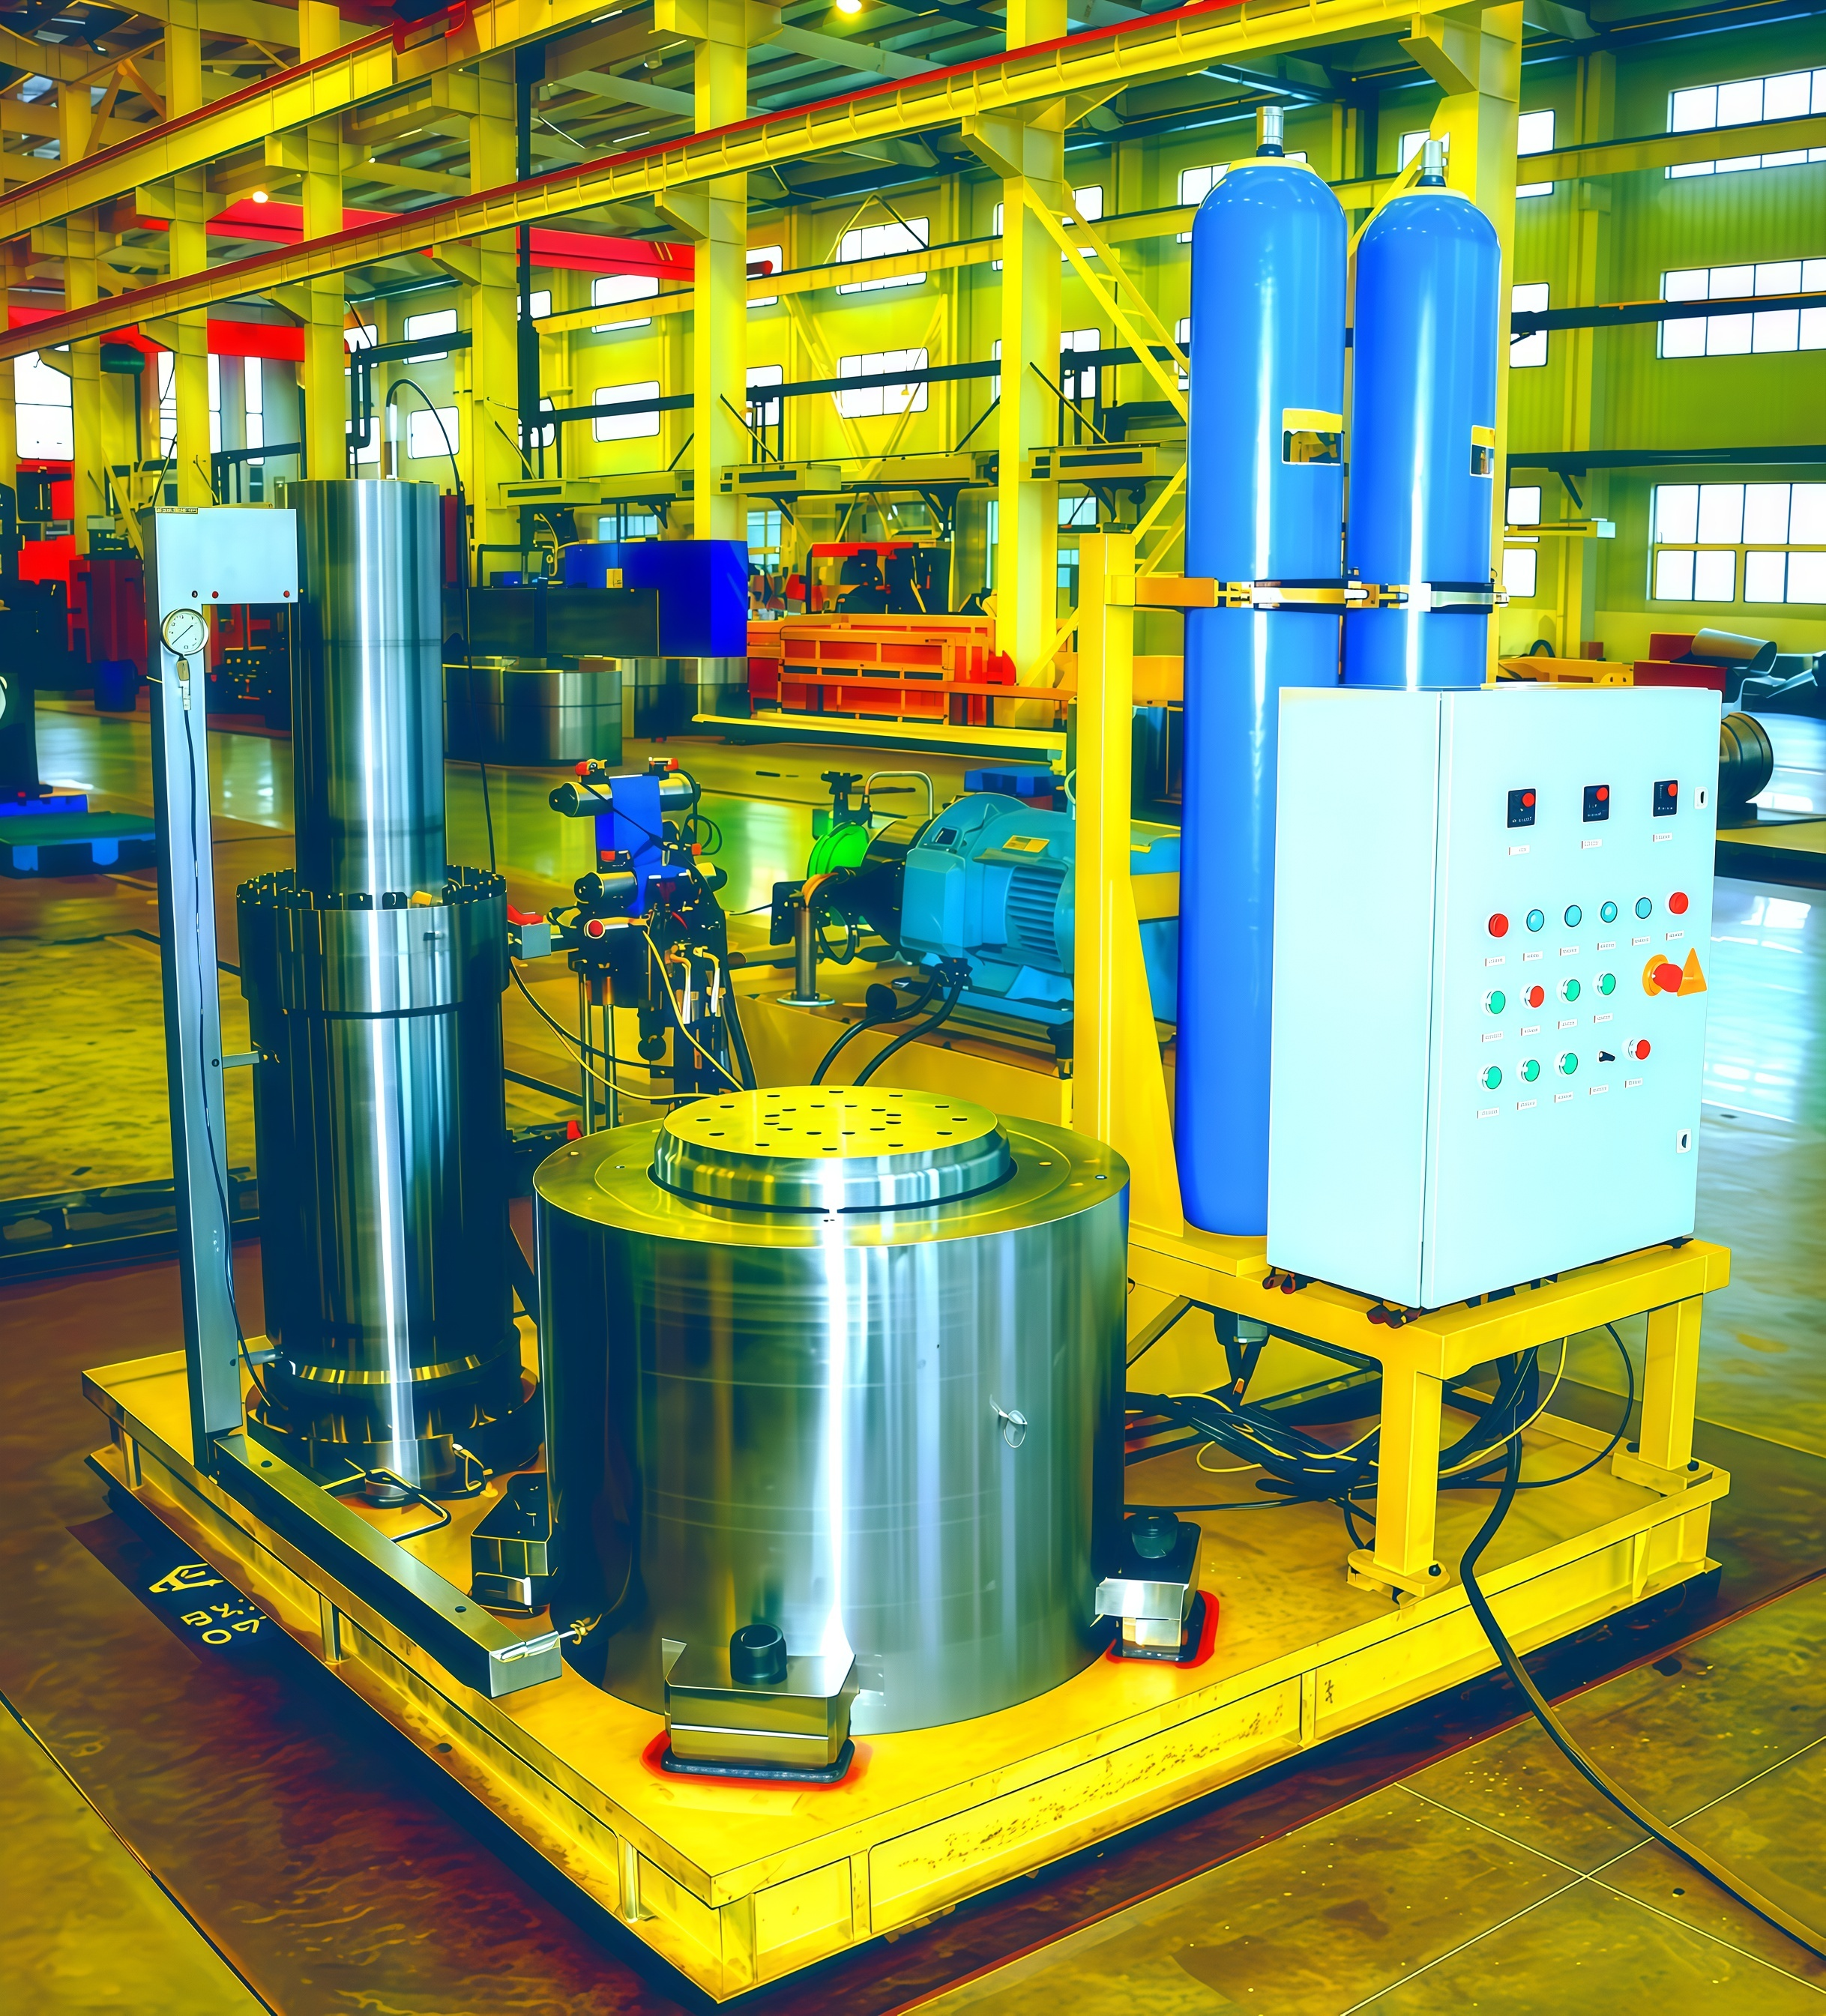
Die boosterzylinder ist die Kerntechnologie, die diese extremen Druckerzeugung ermöglicht. Durch präzise Konstruktion, fortschrittliche Materialien und eine ausfallsichere Gestaltung liefern moderne Druckverstärkerzylinder konsistente und reproduzierbare Prüfdrücke von 630 MPa und gewährleisten dabei die Sicherheit des Bedieners sowie die Integrität der Ausrüstung.
Dieser Leitfaden erläutert die wesentlichen Konstruktionsprinzipien, die Werkstoffwissenschaft, die Prüfnormen sowie die Leistungsvorteile von Druckverstärkerzylindern für hochdruckhydraulische Prüfanwendungen. [Interner Link: Entdecken Sie unser Sortiment an Druckverstärkerzylindern]
1. Auswahl ultra-hochfester Werkstoffe und monoblockartige Schmiedekonstruktion
Die zuverlässige Erzeugung eines hydrostatischen Prüfdrucks von 630 MPa für Gehäuseprüfungen von Ventilen erfordert Werkstoffe mit außergewöhnlicher Festigkeit und struktureller Integrität.
Materialspezifikationen
Druckverstärkerzylinder verwenden ultra-hochfeste Legierungen mit Streckgrenzen über 1.800 MPa :
| Materialtyp | Beispiele | Wichtige Eigenschaften |
|---|---|---|
| Maraging-Stahl | 18Ni (250/300/350-Güten) | Außergewöhnliche Zähigkeit; alterungsgehärtet auf 1.900 MPa |
| Ausscheidungshärtbarer Edelstahl | 17-4PH, 15-5PH | Korrosionsbeständigkeit; hohe Festigkeit; gute Kerbschlagzähigkeit |
Geschmiedete Monoblock-Konstruktion
Der gesamte Zylinderkörper wird aus einer einzigen Schmiedepartie bearbeitet , wodurch Folgendes entfällt:
Schweißnähte
Gedrehte Verbindungen
Warum das wichtig ist: Laut einer Branchenanalyse von Hochdruckzylinder-Ausfällen aus dem Jahr 2023 gehen über 70 % der Ermüdungsbrüche auf Schweißnähte und Gewindeverbindungen unter extremen zyklischen Lasten zurück.
Zusätzliche Vorteile:
Kornflussausrichtung – Das Schmieden richtet die Kornstruktur an der Bauteilgeometrie aus und minimiert so Spannungskonzentrationen
Umfassende Ultraschallprüfung – Keine Blindzonen bei der zerstörungsfreien Prüfung (ZfP)
Duktilität bei niedrigen Temperaturen – Kerbschlagbiegeprüfung bei –40°C bestätigt die Leistungsfähigkeit im Einsatz bei Kälte
Angesichts der enormen gespeicherten Energie bei 630 MPa – selbst mikroskopisch kleine Fehler bergen katastrophale Risiken – ist diese Kombination aus hochwertiger Legierungsauswahl und nahtloser Fertigung die Grundlage für sichere und wiederholbare Leistung.
2. Hydraulische Verstärkungsarchitektur mit mehreren Stufen
Um aus einer Standard-Hydraulikaggregat-Einheit (25–35 MPa) 630 MPa zu erzielen, ist eine präzise, skalierbare Druckverstärkung erforderlich.
T-Serie mit Tandemkolben-Architektur
T-Serie-Druckverstärkerzylinder verwenden eine tandemkolben design:
Ein kolben mit großem Durchmesser und niedrigem Druck treibt einen kleineren Hochdruckstößel an
Flächenverhältnis von mehr als 20:1
Erreicht Zwischen- und Enddruckstufen nacheinander
| Funktion | Vorteil |
|---|---|
| Stufige Vorgehensweise | Vermeidet Stoßbelastungen und Dichtungsverschleiß, wie sie bei einstufigen Druckerhöhern häufig auftreten |
| Fortgeschrittene Chevron-Dichtungen | Gefülltes PTFE und UHMWPE; gewährleisten geringe Reibung und Integrität bis zu 700 MPa |
| Dediziertes Sequenzventil-Verteilerblock | Steuert die hydraulische Synchronisation über alle Stufen hinweg; gewährleistet einen sanften, kontrollierten Druckanstieg |
| Trennung des ultrahochdruckführenden Abschnitts | Erhöht die Betriebssicherheit und Druckstabilität während längerer Haltephasen |
Leistungsdaten: Eine Zuverlässigkeitsstudie aus dem Jahr 2024 zeigt, dass korrekt gestufte Druckerhöher eine mittlere Zeit zwischen Ausfällen (MTBF) von über 15.000 Zyklen erreichen – mehr als das Dreifache dessen, was einstufige Alternativen bieten.
3. Finite-Elemente-Analyse: < 0,012 % Verformung unter Volllast
Die strukturelle Integrität bei 630 MPa wird streng durch finiter Elementanalyse (FEA) die Modellierung des vollständigen mehrstufigen Druckerhöhers und des Druckbehälters validiert.
FEA-Validierungsergebnisse
| Parameter | Ergebnis |
|---|---|
| Maximale Hauptverformung | Konsistent unterhalb 0.012%kritischer Abmessungen |
| Spannungsmarge | Deutlich innerhalb der elastischen Grenze des geschmiedeten Monoblock-Materials |
| Sicherheitsfaktor | Überprüft 2.5bei Nennbetriebsdruck (erfüllt die ASME B&PV Code Section VIII Division 2) |
| Designoptimierung | Wandstärkenübergänge und Fasekradien wurden optimiert, um Spannungskonzentrationen zu vermeiden |
Auswirkungen auf das Geschäft
Über die Validierung hinaus: Geometrieoptimierung auf Grundlage der Finite-Elemente-Analyse (FEA):
Reduziert die Anzahl der Prototyp-Iterationen – Verkürzt die Validierungszeit um bis zu 60%(Branchendaten aus dem Jahr 2023)
Ermöglicht eine schnellere Bereitstellung – Prüfstände mit garantierter Maßhaltigkeit und Wiederholgenauigkeit
4. ASME B16.34- und ISO 5211-Ausrichtung für die Zertifizierung von Ventilkörpern
Für die hydrostatische Prüfung von Ventilkörpern bei 630 MPa ist eine nahtlose Integration in die Zertifizierungsstandards zwingend erforderlich.
Erfüllung zweier Normen
Der Ausgangsflansch und die mechanische Schnittstelle des Druckverstärkerzylinders sind präzisionsgefertigt, um gleichzeitig folgenden Normen zu entsprechen:
| Standard | Anwendungsbereich |
|---|---|
| ASME B16.34 | Druck-Temperatur-Kennwerte für Stahlventile |
| ISO 5211 | Befestigungsmaße für Stellglieder |
Vorteile der integrierten Normenkonformität
Eliminiert vor Ort gefertigte Adapter – Häufige Ursachen für Leckagen und durch Fehlausrichtung verursachte Spannungen
Direkte Zertifizierung – Ventilhersteller können Produkte direkt zertifizieren, ohne die Prüfeinrichtung erneut zu qualifizieren
Hohe Erstzulassungsquote – Unabhängige Qualitätsaudits bestätigen 98 % Erstzulassungsquote für API 6A- und 6D-Ventilkörper
Die Einbindung der Konformität in das Kernkonstrukt des Boosterzylinders reduziert die Integrationskosten erheblich, beschleunigt die Inbetriebnahme und stärkt das Vertrauen während von Dritten begleiteter Inspektionen.
5. Energie-Einschluss-Berechnungen und ausfallsichere Anlagenkonstruktion
Bei 630 MPa erreicht die elastische Energie, die in der komprimierten Flüssigkeit und den belasteten Komponenten gespeichert ist, gefährliche Werte —wodurch fehlersichere Konstruktion unerlässlich wird.
Elemente der fehlersicheren Konstruktion
| Sicherheitsfunktion | Funktion |
|---|---|
| Spezifikationen für den Berstschild | Eindämmung der Energiefreisetzung im Falle eines katastrophalen Versagens |
| Einstellwerte für Druckentlastungsventile | Verhinderung einer Überdruckbeanspruchung |
| Schwellenwerte für die Fernüberwachung | Ermöglicht einen sicheren Betrieb vom Leitstand aus |
| Automatische Stromkreistrennung | Das Steuerungssystem für den Boosterzylinder isoliert den hydraulischen Kreislauf bei Ausfall |
| Zertifizierte Sicherheitsumschließung | Leitet die Energiefreisetzung sicher ab |
Validierung des Designs
Alle Druckgrenzen werden einer berstdruckanalyse unterzogen
Stellt sicher, dass die schwächste Stelle vorhersehbar und kontrolliert – nicht explosiv – versagt
Regulatorische Harmonisierung
Diese Sicherheitsvorkehrungen entsprechen:
OSHA-konformem Prozess-Sicherheitsmanagement praktiken
ASME B16.34/ISO 5211 zertifizierungs-Workflows
Das Ergebnis: verringertes Risiko für den Bediener und verhinderung von Schäden an umgebender Ausrüstung .
6. Leistungsvorteile gegenüber herkömmlichen Systemen
Im Vergleich zu herkömmlichen Verstärker-betriebenen oder direkt angetriebenen Pumpensystemen erzielt der Druckverstärkerzylinder messbare Verbesserungen:
| Metrische | Boosterzylinder | Konventionelles System |
|---|---|---|
| Präzision | Feinabgestufter Druckanstieg; stabile Haltephasen | Grober Regelungsbereich; höhere Schwankungsbreite |
| Energieverbrauch | 25–35 % niedriger pro Zyklus | Höher aufgrund der Ineffizienz der Einzelstufe |
| Undichtigkeitsstellen | Minimal (Monoblock-Ausführung) | Mehrere (geschraubte/geschweißte Baugruppen) |
| Verformung bei Volllast | < 0,012 % (durch FEA validiert) | Höher; stärkere Maßänderung |
| Wartungsintervalle | Verlängert (isolierte Hochdruckkammer) | Kürzer (freiliegende Pumpenkolben) |
| Sicherheit | Integrierte Sicherheitsfunktionen | Eingeschränkter oder ausschließlich externer Schutz |
Ergebnis: Niedrigere Gesamtbetriebskosten, kürzere Prüfzyklen und konsistente, nachvollziehbare Druckprüfungen für sicherheitskritische Ventilgehäuse.
7. Anwendungen und Einsatzgebiete
| Branche | Anwendung | Warum ein Boosterzylinder |
|---|---|---|
| Öl & Gas | Prüfung des Ventilgehäuses nach API 6A/6D | validierung bei 630 MPa; Konformität mit ASME/ISO |
| Tiefseeausrüstung | Zertifizierung als Druckbehälter | Ultra-hoher Druck; ausfallsicheres Design |
| Luft- und Raumfahrt | Prüfung hydraulischer Komponenten | Präzise Steuerung; wiederholbare Zyklen |
| Energieerzeugung | Funktionsprüfung von Ventilen und Armaturen | Hohe Zyklusanzahl; zuverlässige mittlere Zeit bis zum Ausfall (MTBF) |
| Forschung & Entwicklung | Materialcharakterisierung | Genaue Druckanstiegsprofile |
8. Wartung und Nutzungsdauer
Um die Nutzungsdauer des Boosterzylinders zu maximieren:
| Praxis | Frequenz | Vorteil |
|---|---|---|
| Dichtungsinspektion (Chevron-Dichtungen) | Alle 2.000 Zyklen | Erkennt Verschleiß; verhindert Leckagen |
| Überwachung der Ölreinheit | Kontinuierlich (Zielwert nach ISO 4406 16/14/11) | Schützt innenliegende Oberflächen; verlängert die Lebensdauer |
| Druckbegrenzungsventil-Prüfung | Jährlich | Gewährleistet die Genauigkeit des Sollwerts |
| Inspektion der Berstsicherung | Jährlich | Überprüft die Integrität der Einhausung |
| Vollständiger System-Prüftest | Alle 10.000 Zyklen | Validiert die Gesamtintegrität des Systems |
Bei sachgemäßer Wartung erreichen Boosterzylinder typischerweise eine Einsatzdauer von über 5 Jahren in Hochzyklus-Produktionsprüfumgebungen.
Häufig gestellte Fragen
Was ist ein Boosterzylinder?
Ein Boosterzylinder ist ein Gerät, das entwickelt wurde, um den hydraulischen Druck von einem Standardniveau (z. B. 25–35 MPa) auf Ultra-Hochdruckstufen wie 630 MPa für spezielle Anwendungen – beispielsweise die hydrostatische Prüfung von Ventilkörpern – zu verstärken. Hierzu wird ein mehrstufiges Kolbensystem eingesetzt, das diese Druckverstärkung effizient und sicher ermöglicht.
Warum ist die Monoblock-Konstruktion bei Boosterzylindern wichtig?
Die Monoblock-Konstruktion, die aus einem einzigen Schmiedeteil gefertigt wird, beseitigt Schwachstellen wie Nähte und Verbindungen. Dadurch wird eine höhere strukturelle Integrität erreicht und das Versagensrisiko unter Hochdruckbedingungen minimiert.
Welchen Nutzen bietet die mehrstufige Architektur bei der hydrostatischen Prüfung?
Die mehrstufige Architektur in Druckverstärkerzylindern ermöglicht einen gleichmäßigen Druckanstieg, verringert den Verschleiß an Dichtungen und verbessert die durchschnittliche Zeit zwischen Ausfällen (MTBF) im Vergleich zu einstufigen Systemen.
Welche Rolle spielt die Finite-Elemente-Analyse (FEA) bei der Konstruktion von Druckverstärkerzylindern?
Die Finite-Elemente-Analyse (FEA) dient zur Validierung der strukturellen Integrität unter simulierten Druckbedingungen und optimiert Konstruktionsmerkmale wie Wanddicke und Geometrie, um einen sicheren Betrieb bei den zulässigen Drücken zu gewährleisten.
Wie verbessern Konformitätsstandards die Leistung?
Durch die Einhaltung der Normen ASME B16.34 und ISO 5211 entfallen bei Druckverstärkerzylindern benutzerdefinierte Adapter, die Integrationskosten werden gesenkt und die Zertifizierungsprozesse für Ventile vereinfacht.
Welche Sicherheitsfunktionen sind in Druckverstärkerzylindersysteme integriert?
Boosterzylindersysteme umfassen Berstschilder, Druckbegrenzungsventile, Fernüberwachung, automatische Schaltkreistrennung und zertifizierte Abschirmgehäuse zum Schutz von Bedienern und Geräten.
Fazit: Wählen Sie Boosterzylinder für zuverlässige Ultra-Hochdruck-Prüfungen
Die boosterzylinder ist die Schlüsseltechnologie für zuverlässige hydrostatische Prüfungen mit 630 MPa. Durch geschmiedete Monoblock-Konstruktion, mehrstufige Druckverstärkung, FEM-validiertes Design, ASME/ISO-Konformität sowie integrierte Sicherheitsfunktionen liefern moderne Boosterzylinder die erforderliche Leistung, Sicherheit und Wiederholgenauigkeit für die zertifizierte Prüfung von Ventilkörpern.
Ob Sie API-6A-Bohrkopfausrüstung, Unterwasserventile oder Luft- und Raumfahrtkomponenten prüfen – ein fachgerecht ausgelegtes Boosterzylindersystem gewährleistet eine genaue, zuverlässige und sichere Druckvalidierung.
Möchten Sie einen Boosterzylinder für Ihre Prüfanlage spezifizieren? [Kontaktieren Sie unser Ingenieurteam] für technische Spezifikationen, Dimensionierungshilfe und ein kostenloses Beratungsgespräch.
[Interner Link: Durchsuchen Sie unsere komplette Produktreihe an Boosterzylindern]
Inhaltsverzeichnis
- Einführung: Die Herausforderung der hydrostatischen Prüfung mit 630 MPa
- 1. Auswahl ultra-hochfester Werkstoffe und monoblockartige Schmiedekonstruktion
- 2. Hydraulische Verstärkungsarchitektur mit mehreren Stufen
- 3. Finite-Elemente-Analyse: < 0,012 % Verformung unter Volllast
- 4. ASME B16.34- und ISO 5211-Ausrichtung für die Zertifizierung von Ventilkörpern
- 5. Energie-Einschluss-Berechnungen und ausfallsichere Anlagenkonstruktion
- 6. Leistungsvorteile gegenüber herkömmlichen Systemen
- 7. Anwendungen und Einsatzgebiete
- 8. Wartung und Nutzungsdauer
- Häufig gestellte Fragen
- Fazit: Wählen Sie Boosterzylinder für zuverlässige Ultra-Hochdruck-Prüfungen