 EN
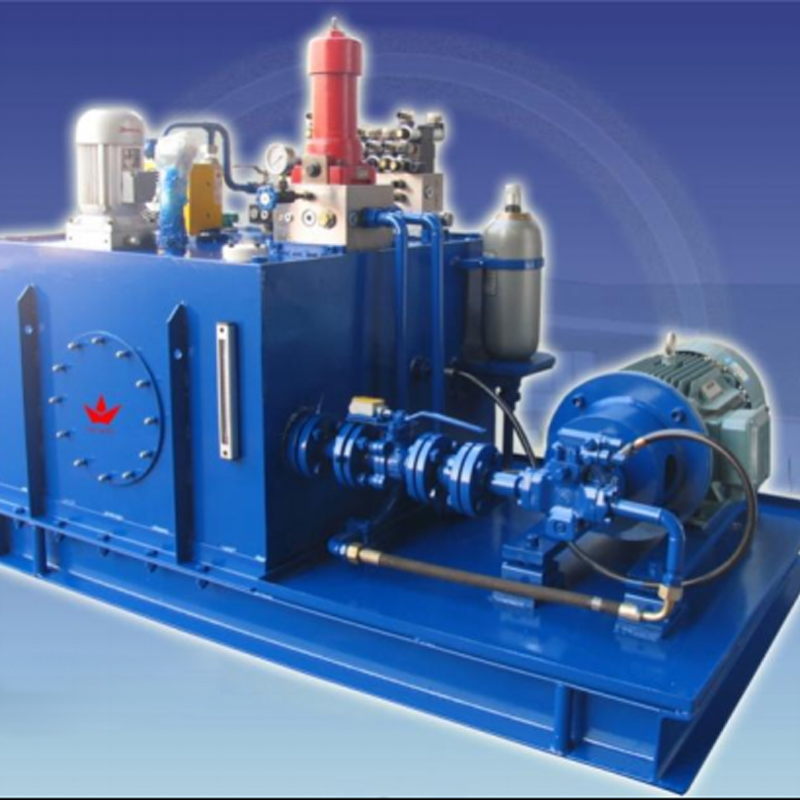
両動式油圧プレスガイド:双方向駆動力、速度制御、および高効率
はじめに:なぜ両動式油圧プレスが重厚成形分野で主流なのか
大量生産、特に自動車用スタンピングおよび深絞り工程においては、 ダブルアクション油圧プレス この機械が最も適した選択肢となります。重力またはスプリングによるリトラクションに依存する単動式プレスとは異なり、両動式設計では、 両方向への動力駆動が可能です :伸長および収縮。この機能により、精密なサイクル制御、高速な処理能力、および優れた部品品質が実現されます。
本ガイドでは、最新の 両動式油圧プレス の動作原理、速度制御戦略、および効率化アーキテクチャについて解説しており、自動車用途における800トン級の実績データも掲載しています。新規プレスの仕様策定や既存ラインのアップグレードに際して、これらの知見を活用することで、成形工程の最適化が可能です。[内部リンク:当社の両動式油圧プレス製品シリーズをご覧ください]
1. パスカルの法則の応用:伸長・収縮時の均等な圧力
双方向の力を発生させる基本原理は パスカルの法則 です。すなわち、密閉された流体中の圧力は、あらゆる方向に等しく伝達されます。 ダブルアクション油圧プレス 両動式油圧プレスでは、ピストンの両側にそれぞれ専用のポートを設け、油圧オイルを供給します。
キャップ側圧力 ― ラムを外向き(伸長)に駆動し、システム圧力にピストン全断面積を掛けた値に等しい力を発生させます。
ロッド端圧力 ― ロッドの断面積分だけ有効面積が減少するものの、引き込み動作を駆動し、堅牢で制御性の高い力を提供します。
このバランスの取れた双方向作動により、重力やスプリングへの依存が不要となり、高精度・高再現性のストローク制御が可能になります。深絞り加工(例:自動車用パネル成形)では、ブランクホルダーの制御を維持し、しわの発生を防止し、材料の均一な流動を確保するために、パンチが電動または油圧で進退する必要があります。この二方向作動機能により、サイクルの再現性が向上し、長期的な機械的摩耗も低減されます。
2. 実際の性能:800トン級自動車用深絞りプレス
一つの 800トン級二動式油圧プレス は、鋼板またはアルミニウム製の自動車ボディパネルを深絞り成形する大規模自動車スタンピング工程において標準的に採用されています。成形工程中、プレスは 12 MPaの保持圧力を維持します。 —材料の不安定性を抑制するのに十分な一方で、複雑な金型キャビティへの制御された成形材の流入を可能にする。
典型的なサイクルプロファイル
高速アプローチ —ブランクホルダー位置決め時、最大250 mm/s
制御されたプレス成形 —ツール接触時に、正確な変形を実現するため、最低5 mm/sまで低下可能
保持/ドウェル —材料の流動を確実にするために、12 MPaの圧力を維持
動力付きリトラクション —部品の脱出のために高速で戻る
この速度制御は、以下の達成に不可欠です クラスA級の表面仕上げ および厳密な寸法公差の確保に。業界データによると、このようなシステムは、単動式代替案と比較して最大で 30%サイクルタイムを短縮します。これは主に、動力によるリトラクション(引き込み)および同期された運動制御によるものです(『自動車プレス性能レポート2023』)。また、正確なリトラクションにより、自動化された部品排出が可能となり、外部のバランス機構を用いずに材質の厚さ変動にも対応できます。これにより、柔軟性と生産性が向上します。
3. 速度制御戦略:高速アプローチから低速プレスへの切り替え
高速アプローチから低速プレスへの移行を最適化することは、成形品品質、金型寿命、およびエネルギー効率の観点から極めて重要です。ラムは開口部を迅速に通過し、非生産時間を最小限に抑えた後、金型接触前に滑らかに減速して衝撃荷重を回避する必要があります。
バルブシーケンシングの基本(従来方式)
従来の速度制御は、「 4/3閉中心方向制御バルブ 」と調整可能なフローコントロールを組み合わせて実現されます:
| 相 | バルブ状態 | 流路 | 速度 |
|---|---|---|---|
| 高速接近 | 全開 | シリンダキャップ側へのポンプ流量。リターンラインは制限なし | 約250 mm/s |
| 移行 | リミットスイッチが計量位置を検出 | 調整可能なオリフィスを通じた流量制御 | 減速開始 |
| 低速加圧 | 計量位置 | シリンダキャップ側への流量制限 | 5~10 mm/s |
| 滞在 | 閉中間型 | 圧力維持 | 0 mm/s(保持力) |
機械的にシンプルでコスト効率が良いものの、この段階的な切り替えにより 圧力サージ 工具のわずかなバウンドが生じ、金型の摩耗を加速させる可能性がある。
現代の進化:リニアフィードバック付き比例流量制御弁
比例流量制御弁 —スプール位置フィードバックをリニア可変差動トランスフォーマー(LVDT)で実現—により、無段階の流量制御が可能となり、急激な弁切り替えを滑らかでプログラム可能な減速ランプに置き換える。
主な利点:
スムーズなトランジション – 衝撃荷重を解消し、工具を保護
ダイナミックな調整 ― 統合型圧力トランスデューサーにより、リアルタイムの負荷フィードバックを提供。コントローラーが抵抗の変化に応じて流量を調整し、目標速度を維持します
切替時間 ― 100 ms未満で、機械的ショックを大幅に低減し、位置再現性を向上させます
エネルギー節約 ― 実地データによると、最大で 30%のエネルギー削減 固定絞り制御(2024年リトロフィット・ベンチマーク)と比較して
4.サイクル効率向上のための二重圧力・二重流量アーキテクチャ
現代の 両動式油圧プレス は 2つの独立したポンプ回路 :
| 回路 | 流量 | 圧力 | 機能 |
|---|---|---|---|
| 高流量/低圧 | 約100 L/分 | ~5 MPa | 迅速な接近および高速な後退 |
| 低流量/高圧 | ~20 L/分 | ~30 MPa | 制御された加圧および保持 |
このデカップリングにより、各回路が最適な動作点で独立して動作可能となり、単一のポンプがピーク流量とピーク圧力という両方の要求を同時に満たす必要に迫られることによる効率低下を回避します。
メリット:
サイクルタイムの短縮 - 高流量回路がシリンダーを迅速に充填
精密な力制御 - 高圧回路が変形に必要な僅かな流量のみを供給
モーターサイズの縮小 – ポンプの小型化、発熱量の低減
エネルギーコストが下がる – 自動車用深絞りなど、高負荷サイクル用途における大幅なコスト削減
5.シームレスな速度切替を実現するための主要部品
安定的かつ衝撃のない移行を達成するには、 250 mm/sの高速進給から5 mm/sの制御押圧へ 複数の主要部品が連携して動作する必要があります:
比例流量制御弁 – 位置および圧力フィードバックに基づき、流入油量を調整
可変容量ポンプ – 需要に応じて出力を動的に調整
閉心式方向制御弁 – 高流量回路と高圧回路間の切り替えを制御
電子式圧力補償マニホールド – 機械的な遅れを排除
位置センサ(LVDT) – ラムのリアルタイム位置データを提供
圧力トランスデューサー – 負荷情報をコントローラにフィードバック
得られる運動プロファイルは、アイドル時間を最小限に抑え、工具への衝撃荷重から保護し、一貫した力を維持します。これは、寸法精度が安定した低速変形フェーズに依存する深絞り加工において極めて重要です。
6. アプリケーション特集:二動式プレスを用いた深絞り加工
深絞りは、 ダブルアクション油圧プレス にとって最も要求の厳しい用途の一つです。この作業には以下が必要です:
ブランクホルダー力 – シワの発生を防ぐため、外側ラムで制御
パンチ力 – 材料をダイ内に引き込むために内側ラムが発生させる力
動力付きリトラクション – 成形品をパンチから剥離するために不可欠
A ダブルアクションプレス この分野で優れた性能を発揮するのは、ブランクホルダーとパンチをそれぞれ独立して制御可能であり、個別に圧力および流量設定が可能なためです。この柔軟性により、異なる部品形状や材料グレードへの迅速なセットアップ変更が可能となり、自動車および家電製造において不可欠な存在となっています。[内部リンク:当社の深絞りプレスソリューションをご覧ください]
7.保守および信頼性に関する検討事項
このスピーカーの寿命を最大限に延ばすには、 ダブルアクション油圧プレス 、次のベストプラクティスに従ってください:
定期的なオイルフィルター交換 – ISO 4406規格で18/16/13以上(清浄度)を維持
シール点検 – ロッドおよびピストンシールの漏れを500運転時間ごとに点検
バルブのキャリブレーション – 比例制御バルブのスプール位置とLVDTフィードバックを年1回確認
圧力解放弁の試験 – 安全設定が正しいことを確認
クーラーの保守 – 油温を55°C未満に保ち、粘度の劣化を防ぐ
予防保守により、予期せぬダウンタイムを削減し、部品寿命を延長できます。これは高生産性環境において極めて重要です。
よくある質問
Q1:二動式油圧プレスの主な利点は何ですか?
二動式油圧プレスは双方向の力を発生させ、押し出しおよび引き込みの両方向に動力を供給できるため、作業中の精密かつ再現性の高い制御が可能です。
Q2:パスカルの法則は二動式油圧プレスにどのように適用されますか?
パスカルの法則により、密閉された流体内の圧力はあらゆる方向に均等に伝達され、押し出しおよび引き込みストロークの両方においてバランスの取れた圧力伝達が可能になります。
Q3:比例流量制御弁とは何か、また速度遷移の改善にはどのように寄与するか?
比例流量制御弁は、速度遷移時の減速を滑らかかつプログラム可能に制御し、急激な弁切り替えを排除することで機械的衝撃を低減するとともに、エネルギー効率を向上させます。
Q4:なぜ二重圧力・二重流量アーキテクチャが効率性にとって重要なのか?
このアーキテクチャは、高流量・低圧作動と低流量・高圧作動を分離して制御することにより、油圧プレスの性能を最適化し、エネルギー消費量およびサイクルタイムを削減します。
Q5:二動式油圧プレスは深絞り加工アプリケーションの向上にどのように貢献するか?
このようなプレスは、電動による引き込みを可能にすることで深絞り加工を改善し、サイクルタイムの短縮、精密な制御、および材料の均一な流れを実現し、クラスA仕上げを達成します。
結論:優れた成形性能を実現するため、両動式油圧プレスへの投資をご検討ください
A ダブルアクション油圧プレス 双方向の力を供給し、精密な速度制御と省エネルギー運転を実現するため、自動車・家電・金属成形産業における現代的な生産ラインの基盤となっています。比例制御バルブや二段圧力構造などの先進技術を採用した今日のプレスは、比類ない柔軟性と信頼性を提供します。
成形ラインのアップグレードをお考えですか?[当社エンジニアリングチームへお問い合わせください]にて、お客様のニーズに合わせたプレスのサイズ選定、技術仕様の確認、および無料のパフォーマンス評価を承ります。
[内部リンク:当社の油圧プレス全製品ラインナップを閲覧]